
激光焊接虚焊、离焦、没开保护气,焊中监测能发现吗?
简短回答:在我们做过的样件测试里能。焊中监测(IPM)在焊接时同步采集可见光、反射光、红外光三路信号,焊缝出现虚焊、离焦、没开保护气、功率下降等异常时,信号会和正常焊接明显不同。但判定阈值要按你的材料和工艺用样件先标定,不能拿一组参数套所有产品。
这组测试是怎么做的
样件是 0.2mm 铜镀镍片叠焊 1.5mm 铝片,螺旋摆动焊缝。先焊正常件,金相测得熔深 662.45μm、熔宽 693.93μm,作为基准;再在同样的参数下人为制造 10 种异常,逐一对比监测信号,并做金相切片核对焊缝实际情况。
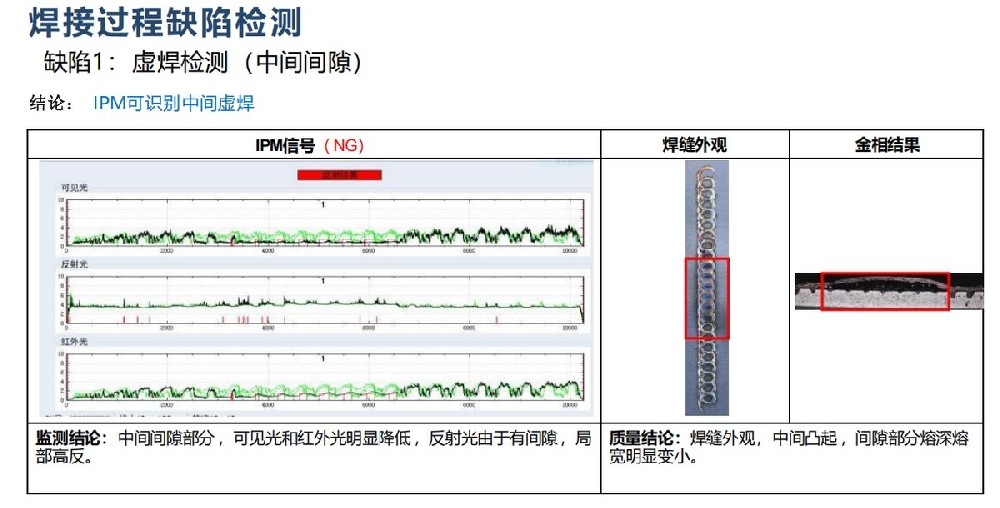
虚焊(中间间隙)的监测信号与金相结果
10 种异常分别是什么信号
虚焊(两层有间隙):可见光、红外光明显降低,反射光局部变高;金相熔深熔宽明显变小。
焦点偏离:+1mm 时可见光、红外光几乎没有,下层完全没焊上;−1mm、−2mm 时可见光、红外光明显变大,熔深熔宽变大。
没开保护气:可见光、红外光明显增大,焊缝发黑,熔深熔宽变大。
激光功率下降 5%:信号略降、能量上升稍慢;熔深熔宽明显降低。
焊接速度 +100mm/s:波形变短;焊缝发黄,几乎没有熔深。
焊缝上有异物遮挡:可见光、红外光明显下降;遮挡处几乎没焊上。
表面脏污、夹层碳粉:信号有明显变化,但金相看熔深熔宽变化不大。
哪些情况要注意
会有“报警了但质量没问题”的情况。表面脏污、夹层碳粉信号变化明显,熔深却变化不大。上线前要按质量要求设阈值,决定这类情况是报警、提示还是放行。
换材料、换厚度要重新标定。这组结果只对应这一材料组合和参数。
监测信号不等于熔深数值。需要直接读熔深时,用 OCT 熔深检测,再用金相切片做标定。
想用自己的工件验证
可以寄样或提供图纸,我们按你的材料和工艺做正常/异常对比测试,反馈监测信号和金相切片结果,再评估是否适合在线使用。完整测试表格见 焊中监测系统;直接测量熔深可了解 OCT实时焊接熔深检测系统。
留言咨询