
电池连接片与铜排激光焊接方案应用:
电池连接片、铜排激光焊接:熔深要稳,还要每条焊缝有记录
铜难吸收、散热快,能焊好的参数区间很窄,还会随来料和夹具变。办法是先用金相把窗口找准,量产时用 OCT 在线测熔深,每条焊缝留一条曲线。
适合哪些零件
电池连接片、铜排、铜叠焊接头
锂电料带、精密金属带材(料带激光焊接机)
其他铜、铝薄件的搭接焊(按样件评估)
铜件熔深不稳的 4 个原因
| 原因 | 现场表现 | 先查什么 |
|---|---|---|
| 起焊吸收突变 | 同一条焊缝前段浅、后段深,局部焊穿 | 起焊段功率爬升、摆动参数 |
| 导热快、夹具吸热 | 工件或压块不同,熔深差一截 | 夹具材料、压紧力、接触面积 |
| 表面状态变化 | 换一批来料就要调参数 | 来料批次、镀层、焊前是否清洁 |
| 反射光 | 镜片、焊接头发热或污染,功率慢慢掉 | 保护镜片、焊接头防反射设计;可加 BP-P 功率监测 |
详细分析见铜排、铜叠焊激光焊接熔深忽深忽浅怎么办?。
一组实测:0.8+1.5mm 铜叠焊
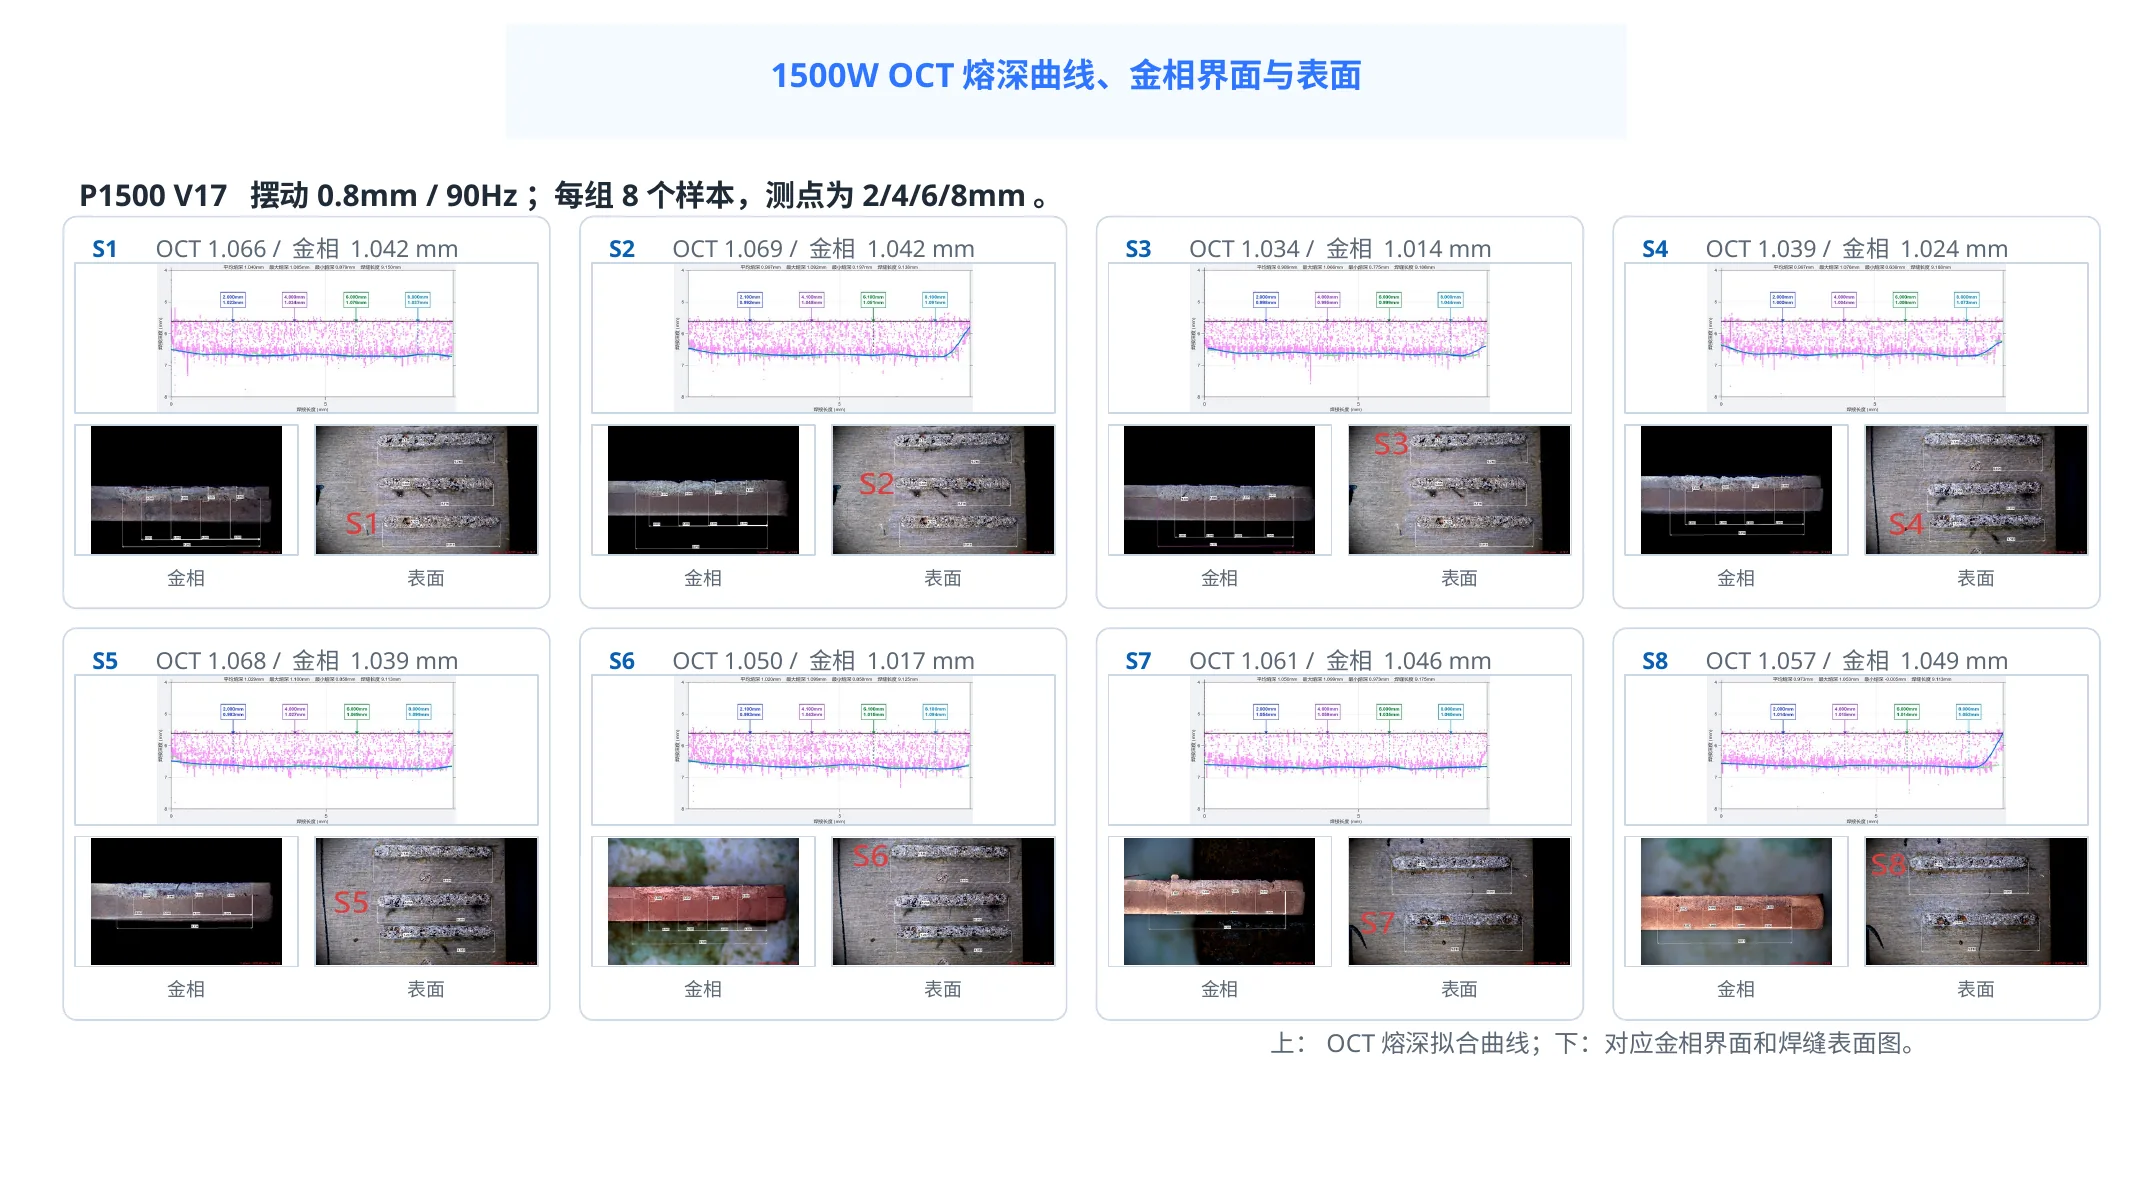
5 个功率组、40 个样本、160 个位置,OCT 熔深和同位置金相对比:
| 功率 | 金相平均熔深 | OCT 平均熔深 | MAPE |
|---|---|---|---|
| 1500W | 1.034mm | 1.055mm | 2.07% |
| 1700W | 1.215mm | 1.242mm | 2.15% |
| 1900W | 1.381mm | 1.451mm | 5.09% |
| 2100W | 1.612mm | 1.665mm | 3.29% |
| 2300W | 1.687mm | 1.738mm | 3.06% |
两点:1500W 时进入下层只有约 0.23mm,余量很薄;2100W 到 2300W 金相熔深只多 0.075mm,“多给点功率保险一点”在铜上不一定成立。
以上数据只代表这组样件和工艺,不代表设备的通用精度。完整过程见OCT 与金相同位置对比测试。
主要设备
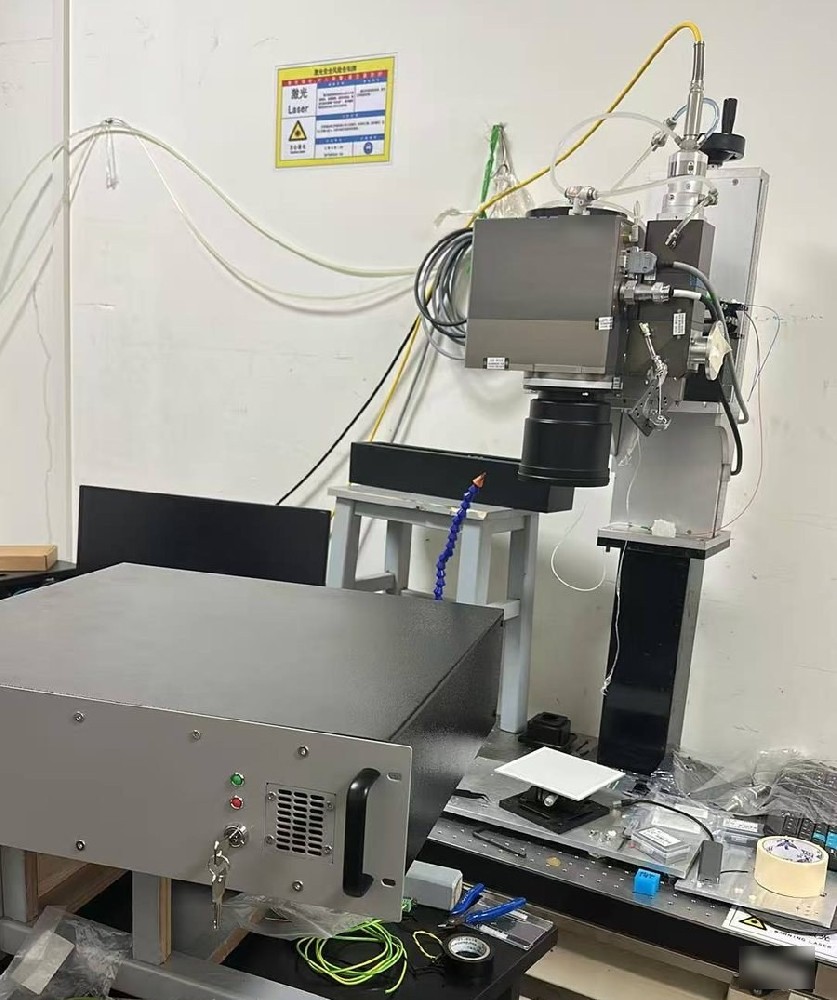
料带激光焊接机、精密激光焊接机、焊接工作站(见精密激光焊接解决方案)
BP-OCT 焊接熔深在线监测系统:焊接时同轴测熔深
BP-P 激光功率在线监测系统:盯激光器输出功率
焊缝3D视觉检测系统:焊后3D检测孔洞、偏焊和焊缝宽度,目前随贝频激光焊接工作站一起交付
怎么验收
金相定标准、OCT 每件测;按材料、镀层、厚度、接头形式分别标定;判定阈值、报警和剔除方式按项目确认。
打样
寄几组来料(尽量包含不同批次),说明叠层厚度、镀层、接头形式和节拍要求;免费打样,2–3 天出结果,附金相和 OCT 对比记录。
常见问题
有了 OCT,还要切金相吗?
要。工艺开发和首件用金相定标准;量产后金相用来标定 OCT 和定期复核。
OCT 能装到我们现有的焊接设备上吗?
BP-OCT 要和焊接头同轴集成,能不能加装,按焊接头和光路结构评估。
数据能接 MES 吗?
可以评估。熔深曲线、判定结果接到 PLC、数据库还是 MES,按项目确认。
把图纸或样件发给我们
电话:181 0069 2808(方先生) | 工艺打样中心:寄样评估流程 | 精密激光焊接与切管代工
相关内容
激光焊接质量在线监测方案 | 熔深怎么检测:5 种方法对比 | BP-OCT 焊接熔深在线监测系统
其他行业:传感器激光焊接方案 | 医疗器械激光加工方案 | 精密五金微小件激光焊接方案