
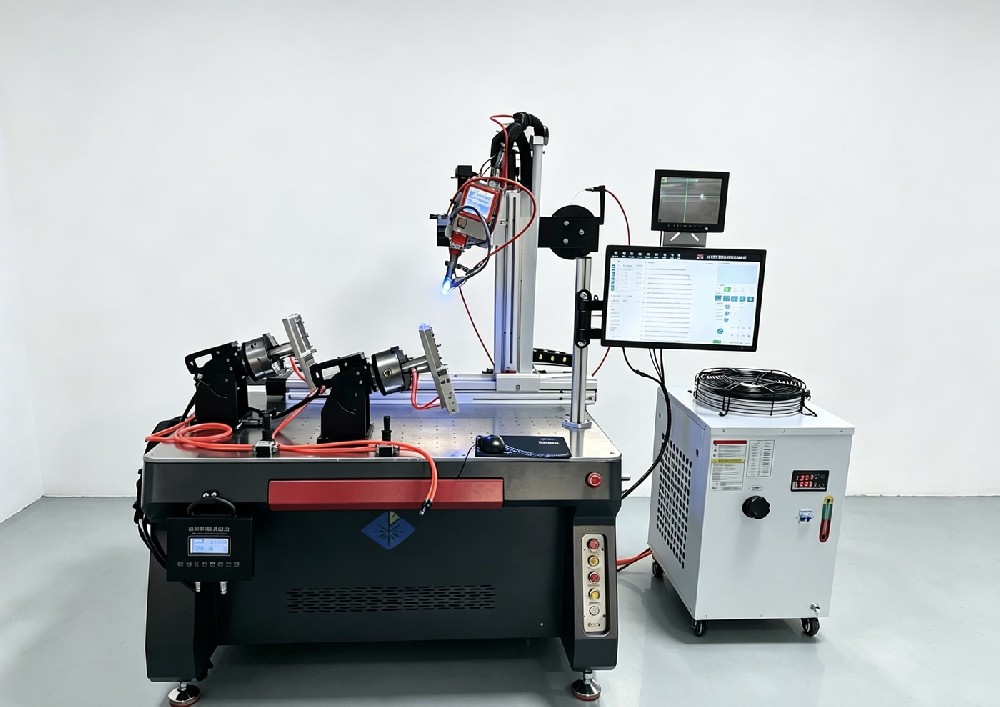
5轴平台焊接机:AI服务器镀锌板双工位焊接案例
激光焊接机贝频激光5轴平台焊接案例,以产品特征点识别配方、引导焊接位置与轨迹,衔接软件、工装、平台与激光执行。AI服务器2 mm镀锌板零部件采用自动夹紧、两侧边焊接与双工位循环,提供实拍、视频和送样验收说明。...
方案详情:
5轴平台焊接机:AI服务器镀锌板双工位焊接案例
AI服务器零部件 · 2 mm镀锌板对焊 · 双工位循环
贝频激光5轴平台焊接案例,重点在于软件加工流程如何衔接工装、平台与激光执行。针对AI服务器的2 mm镀锌板零部件,操作人员安装工件后,由工装自动夹紧,启动设备依次完成两侧边焊接,并按双工位流程循环作业。设备配置服务于实际工件和工艺顺序。
软件、视觉与激光协同:识别配方并引导焊接位置与轨迹
本案例中,视觉根据产品特征点的差异识别产品配方,并引导焊接位置与轨迹。软件将产品识别、对应配方、工装夹紧及平台与激光执行衔接起来,再依次完成两侧边焊接和双工位循环。具体识别特征、定位条件、焊接路径和验收要求应围绕实际工件确认。
视觉识别与配方选择:利用产品特征点差异自动识别产品配方,并引导焊接位置与轨迹,为后续平台与激光执行提供对应流程。
工装与加工顺序:先完成工件安装和自动夹紧,再启动焊接流程,将装夹要求与后续加工衔接。
平台与激光执行:围绕工件两侧边的焊缝安排运动与加工顺序,具体轴配置、路径和激光参数结合样件确认。
双工位循环:将工位作业顺序与人员装件安排一起考虑,最终节拍按完整操作流程验证。
工艺评估先明确工件怎样定位、哪些焊缝依次加工以及怎样验收,再确认相应的软件流程和硬件配置。工件安装仍由人员完成。
案例工件与加工要求
应用产品:AI服务器零部件。
材料与厚度:本案例采用2 mm镀锌板。
接头形式:对焊,按工件两侧边依次完成焊接。
作业方式:人工安装工件,工装自动夹紧,双工位循环。
方案围绕工件定位、装夹与焊接顺序展开,应用目标是替代传统手工焊中的重复操作,并结合工件外观要求安排工艺验证。其他板材、厚度、镀层或接头结构需按实际样件另行评估。
5轴平台焊接机设备实拍
设备正面实拍:双工位夹具、焊接头及控制界面。
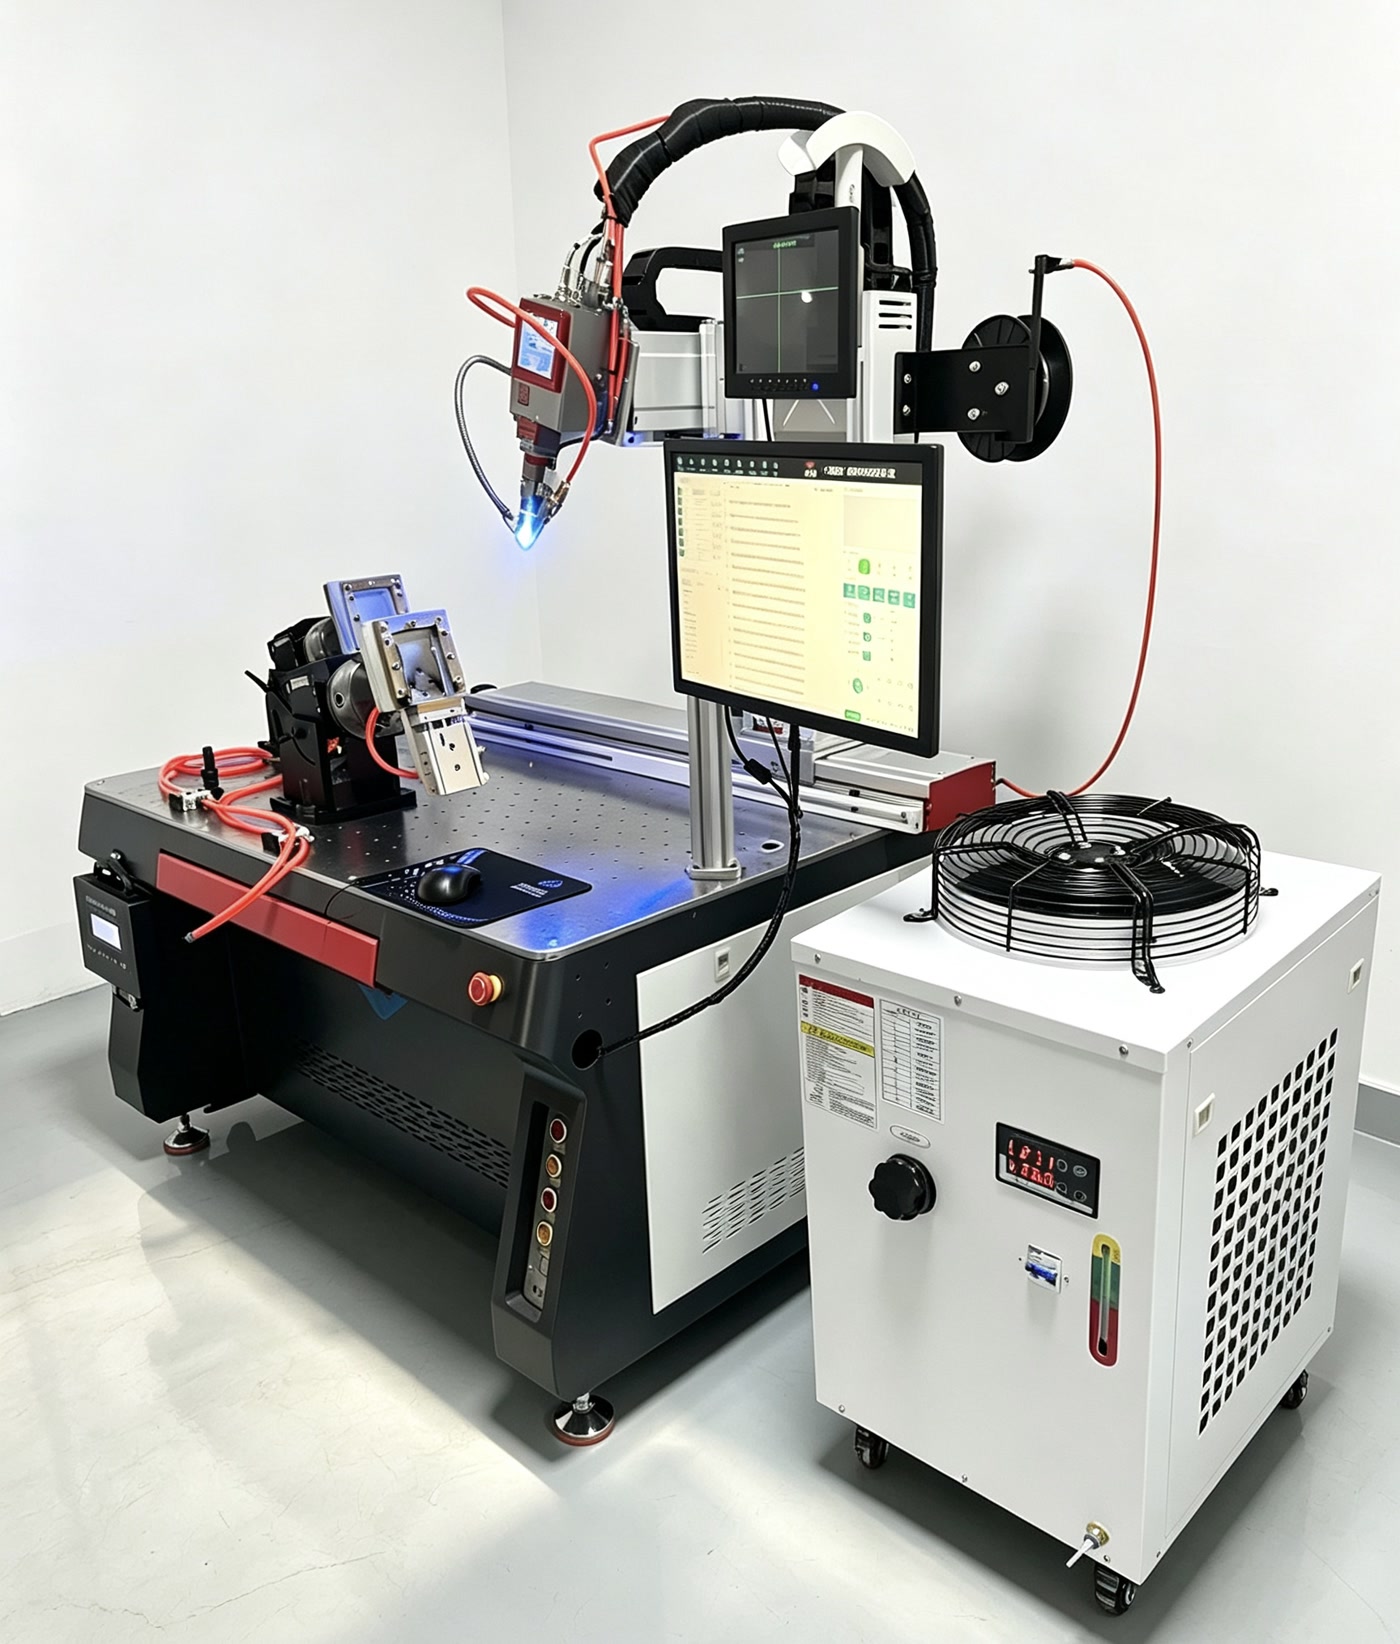
设备侧面实拍:平台与夹具的现场布置。
本案例设备以平台运动和工装配合完成焊接,选型时需结合工件形状、定位基准及焊缝可达性确认配置。设备型号、功率、轴配置和工装方案以实际评估结果为准。
双工位焊接流程
安装工件:操作人员将工件放入工装并按定位要求安装。
自动夹紧:工装完成夹紧,为后续焊接固定工件位置。
启动焊接:设备自动焊接工件一侧边。
完成另一侧边:按设定流程继续焊接工件另一侧边。
双工位循环:按照双工位作业流程继续装件和焊接。
双工位的具体节拍取决于装卸方式、工件数量、焊缝长度与验收要求,需在实际样件及完整作业流程下确认。
焊后工件外观与验收边界
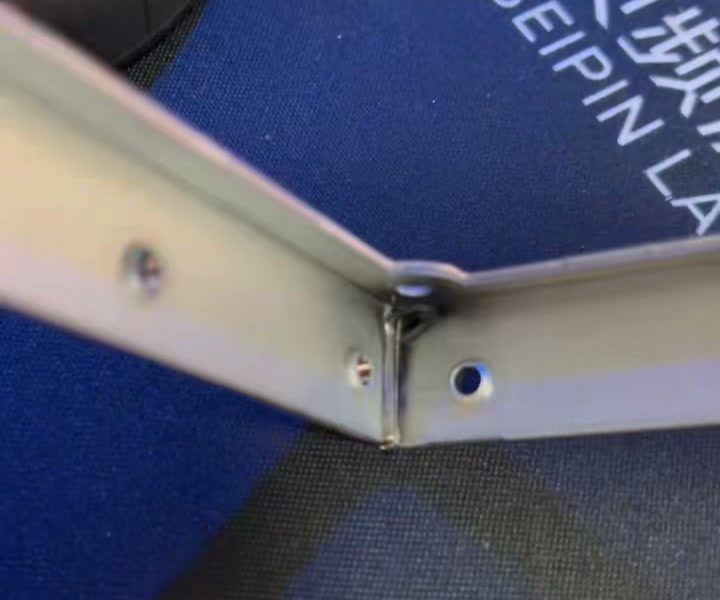
本案例视频中的焊后接头近景。图片用于展示工件及接头外观。
外观图片便于初步交流,具体质量应按双方确定的标准验收。焊接强度、熔深、气密性、尺寸变形及批量一致性等要求,需根据零件用途选择相应的检测方法;生产节拍与合格率也应在明确统计范围和判定条件后确认。
本案例加工与焊后外观视频
可通过本案例视频链接查看加工过程与焊后工件外观。
实拍画面约24秒,展示平台焊接过程及焊后零件近景。该公开版本为静音视频,质量验收以约定的样件检测为准。
适用评估与送样资料
有类似定位及对焊需求的服务器钣金零部件,可先提交图纸与样件进行工艺评估。为了确认设备与工装方案,请提供:
零件图纸、三维模型或清晰实物照片,以及焊缝位置与焊缝长度。
材料牌号、镀层情况、板厚、接头形式及装配间隙要求。
当前装夹方式、定位基准及可供试验的实际样件。
外观、强度、尺寸、密封等验收项目和判定标准。
目标产量、装卸安排、班次及现场设备布局条件。
收到资料后,可围绕工件、工装和焊接工艺安排沟通及打样,再确认设备配置和验收方案。
常见问题
这套5轴平台焊接机用于什么工件?
本案例用于AI服务器零部件,材料为2 mm镀锌板,接头形式为对焊。相似零件可提供图纸和样件评估,其他材料或结构的适用性需另行验证。
双工位的操作流程是什么?
操作人员安装工件,工装自动夹紧,启动后先焊接一侧边,再焊接另一侧边,并按双工位流程循环作业。具体装卸和节拍以实际工件及作业安排为准。
选平台焊接设备时需要关注什么?
应结合工件结构、焊缝位置、定位与夹紧要求、装卸方式以及验收项目进行评估。本页展示的是平台与工装配合的应用案例,具体运动轴配置和控制方式需在方案确认阶段核实。
能仅凭成品照片确认焊接质量吗?
照片用于展示焊后外观。强度、熔深、密封和尺寸等质量要求,需要按工件用途、图纸及约定标准对样件进行检测后确认。
如何咨询打样和设备方案?
准备零件图纸或照片、材料与镀层、板厚、焊缝位置、样件和验收要求,通过下方联系方式提交。贝频激光将结合工件条件沟通打样与设备方案。
提交工件资料,沟通平台焊接方案
联系贝频激光方先生:18100692808。建议同时提供图纸、材料与厚度、焊缝位置、样件及验收要求。
联系我们
我们很乐意听取您的意见,并承诺不会发送垃圾邮件