
激光焊接质量在线监测方案应用:
激光焊接质量三道关:功率在线监测、OCT 熔深监测、焊后 3D 检测
激光焊接出问题,原因一般落在三个地方:激光够不够(功率),焊得够不够深(熔深),焊完的样子对不对(外观)。定期用功率计点检、抽检金相、人工目检,各自只能看到一部分、一段时间。贝频把这三道关拆开来做:BP-P 盯激光功率,BP-OCT 在焊接时测熔深,焊后 3D 扫描整圈焊缝。按产品风险选一道、两道或三道,不必全上。
三道关分别守在哪里
① 激光器
用久了输出功率慢慢衰减,也可能突然掉一下。
源头:BP-P 激光功率在线监测② 光路、保护镜片
镜片被飞溅、烟尘弄脏,或者离焦,到达工件的能量变少。
取样点之后的变化,体现在熔深上③ 焊接过程
来料镀层、间隙、夹具压紧,任何一项变了,熔深都会跟着变。
过程:BP-OCT 焊接熔深在线监测④ 焊完的焊缝
炸点(孔洞)、偏焊、焊缝宽度超差,人工在节拍里很难每件看准。
结果:焊后 3D 焊缝检测BP-P 的安装位置按激光器型号、光路和设备结构确认;取样点在保护镜片前面时,镜片变脏它看不到,要靠熔深监测或定期清洁来发现。
只靠点检、抽检和目检,会卡在三个盲区
每月测一次,中间掉了不知道
激光器慢慢衰减,焊不透就把参数往上调,衰减被盖住,等打不动了只能临时停线。
抽检合格,只代表抽到的那几件
熔深不够的焊缝外观可能和好件一样,两次抽检之间做的件,都是风险敞口。
0.5mm 的孔,几十秒的节拍
小孔、偏焊靠人工目检很难每件看准,也留不下可追溯的检测记录。
三道关各管什么、看不到什么
| 关口 | 看什么 | 能发现 | 看不到 | 贝频怎么做 |
|---|---|---|---|---|
| 源头:激光功率 | 激光器实际输出功率、波形、长期趋势 | 激光器衰减、功率突变、超出设定范围 | 取样点之后的镜片污染;熔深和外观 | BP-P 激光功率在线监测系统,可以装进现有激光设备 |
| 过程:焊缝熔深 | 焊接时沿焊缝的熔深曲线 | 熔深不足、熔深波动。不管是功率、镜片、离焦还是来料、间隙引起的,结果都会反映在熔深上 | 表面炸点、偏焊等外观缺陷;需要先用金相标定 | BP-OCT 焊接熔深在线监测系统,检测光路和焊接区域同轴布置,按焊接头结构评估集成 |
| 结果:焊缝外观 | 焊后整圈焊缝的三维轮廓 | 炸点(孔洞)、偏焊、焊缝宽度超差 | 焊缝内部的熔深 | 焊后 3D 焊缝检测,目前随贝频激光焊接工作站一起交付 |
出了问题,先看哪道关
三道关都有数据时,排查可以按下面的思路来(一般情况,具体以现场为准):
| 看到的现象 | 先看 | 一般怎么处理 |
|---|---|---|
| 熔深慢慢变浅,功率也在往下走 | 功率趋势 | 安排激光器保养或维修,不要靠调高功率设定顶着 |
| 熔深变浅,功率正常 | 光路、保护镜片、焦点、来料、夹具 | 清洁或更换保护镜片,核对焦距,检查来料和夹具压紧 |
| 功率某段时间突然掉一下 | 功率波形记录 | 查电源、冷却和接头;把那段时间的产品单独复查 |
| 熔深正常,外观判偏焊 | 焊前定位、夹具 | 检查定位基准和工装 |
| 熔深正常,外观有炸点 | 来料清洁度、镀层、保护气 | 按缺陷样件复查工艺参数 |
按风险选几道关
| 组合 | 适合 |
|---|---|
| 只上功率监测 | 工艺有余量,主要怕激光器衰减;设备多、班次多,点检顾不过来。切割、清洗工序也能用,比如锂电隔膜切割、铝塑膜切割、极耳胶清洗。 |
| 功率 + 熔深 | 熔深窗口窄、焊缝失效后果重,比如铜铝叠焊、电池和电机电控的导电连接;客户要求熔深全检、留数据。 |
| 熔深 + 外观(可再加功率) | 密封焊、安全相关的焊缝,客户要每件 OK / NG 判定和检测记录。新上焊接线时一起规划最合适。 |
| 暂时不用上 | 焊缝强度余量大、产量小、出了问题影响小:抽检金相、拉力测试加功率计点检一般就够了。 |
公开过的数据
- OCT 和金相对比:0.8+1.5mm 铜叠焊,1500–2300W 五个功率组、40 个样本、160 个位置对比点,OCT 与同位置金相的平均绝对百分比误差(MAPE)2.07%–5.09%。只适用于那组样件和参数,不是设备的通用精度。查看对比测试
- BP-P 参数:光谱 300–1750nm,功率 0.5W–20kW,精度 ±1%,非线性度 ±1%,采样率 1k–200k,连续、脉冲激光器都能用,24V 直流供电。
- 焊后 3D 检测(汽车铝制罐体封头环缝项目验收要求):识别等效直径 0.5mm 的炸点,偏移 ≥0.3mm 判偏焊,焊缝宽度检测能力 ±0.1mm,漏判率 0、误判率 <0.2%。不同产品以样件测试为准。验收指标怎么写
现场和界面
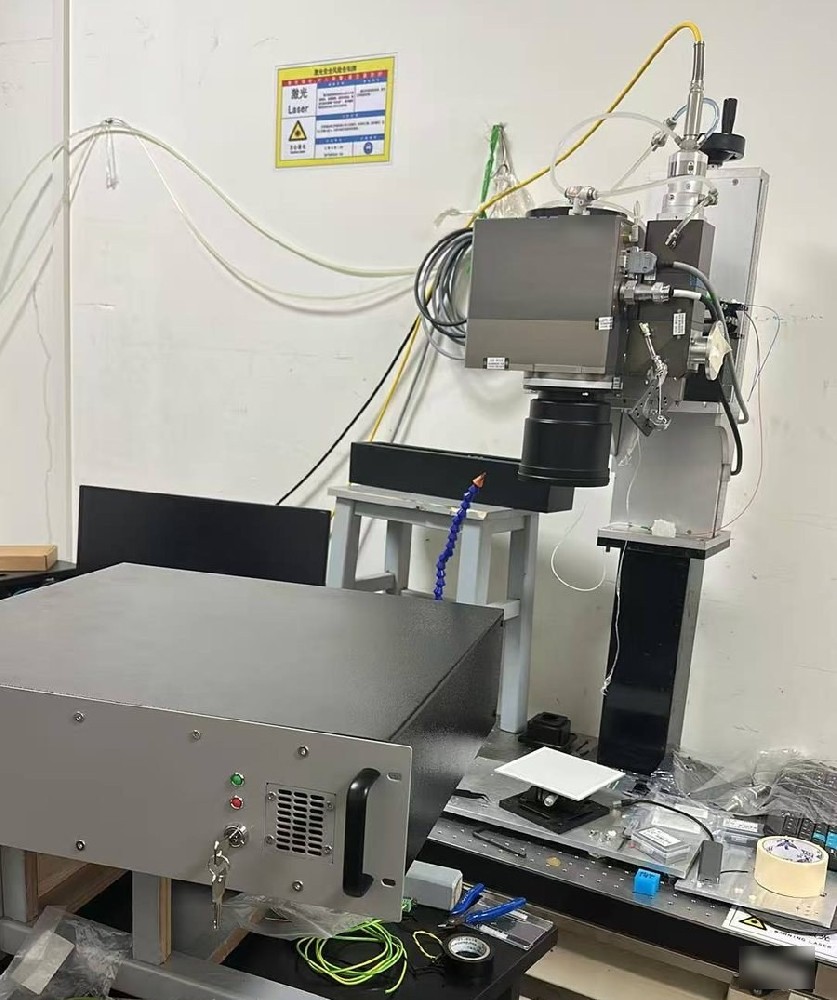
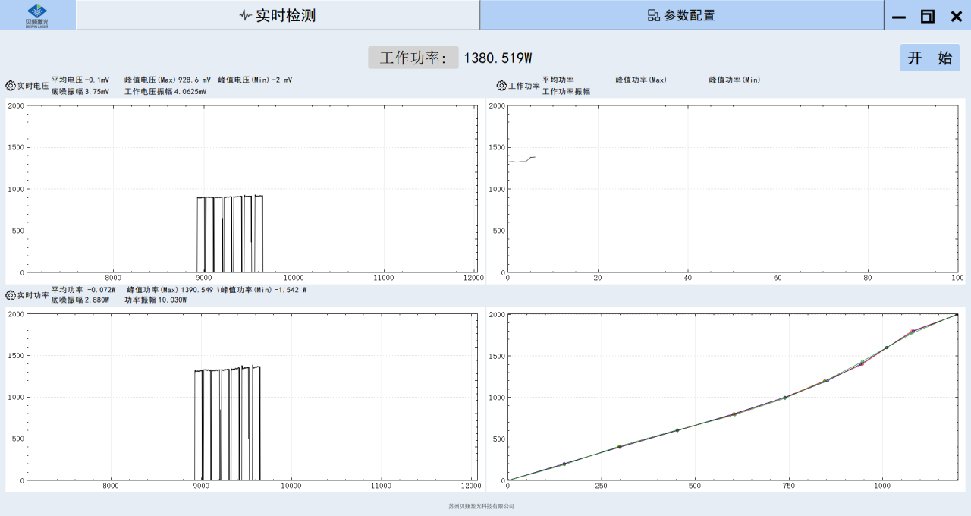
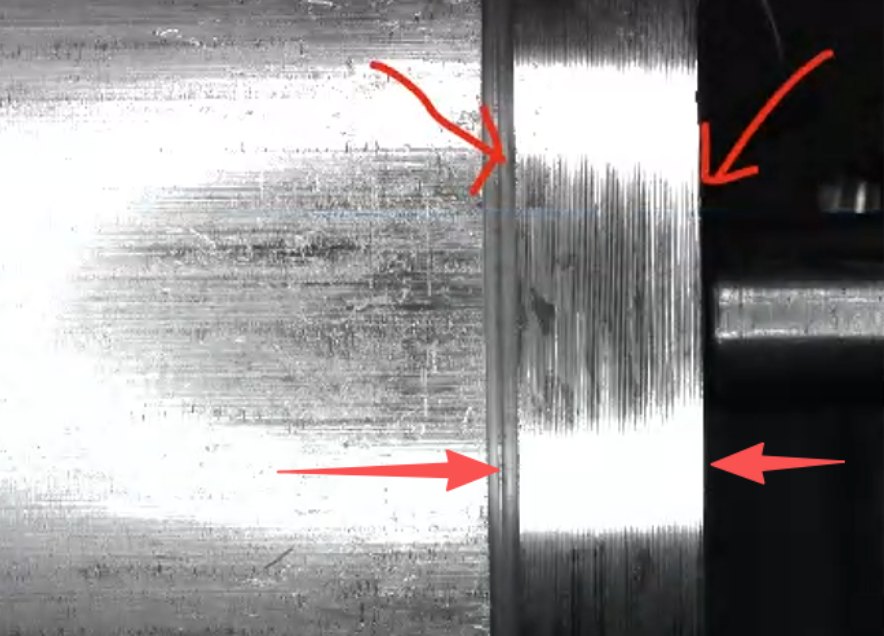
怎么开始
- 把产品图纸、材料和厚度、焊缝形式、节拍、现在怎么检、客户的验收要求发给我们;激光器型号和光路结构也一起告诉我们。
- 寄样打样:同一批样件同时出 OCT 熔深曲线和金相切片,对比结果写进报告;功率监测先确认装在哪、怎么接。
- 定规则:熔深判定阈值、功率报警上下限、NG 怎么处理、数据接到 PLC、数据库还是 MES,按项目协议确认。
- 验收:熔深用同位置金相复核;外观用 OK 件和缺陷封样件统计漏判、误判;功率用功率计核对。
常见问题
三道关一定要都上吗?
不用。先看焊缝失效的后果和客户要求:怕激光器衰减就先上功率监测;熔深要求严就加 OCT;要每件判外观、留记录,再加焊后 3D。
上了 OCT,还要做金相吗?
要。工艺开发和首件仍然用金相定标准;量产以后金相用来标定 OCT 和定期复核,从“每天抽着切”变成“定期核对”。
已经有激光焊接设备,能加装吗?
BP-P 体积小、24V 供电,可以装进现有激光设备。BP-OCT 要和焊接头同轴集成,能不能加到现有设备上,按焊接头和光路结构评估。焊后 3D 检测目前随贝频激光焊接工作站一起交付,不单独做现有产线的检测工位改造。
数据能接 MES 吗?
可以评估。工件编号、配方、熔深曲线摘要、功率数据和判定结果接到 PLC、数据库还是 MES,字段和通讯方式按项目协议确认。
把图纸和样件发给我们
相关内容
金相抽检都合格,客户端还出虚焊? | 激光功率慢慢衰减,等打不动才修? | 熔深怎么检测:5 种方法对比 | BP-OCT 焊接熔深在线监测系统 | BP-P 激光功率在线监测系统 | 焊缝 3D 检测方案