
激光功率慢慢衰减,等打不动才修?在线功率监测给维修留提前量
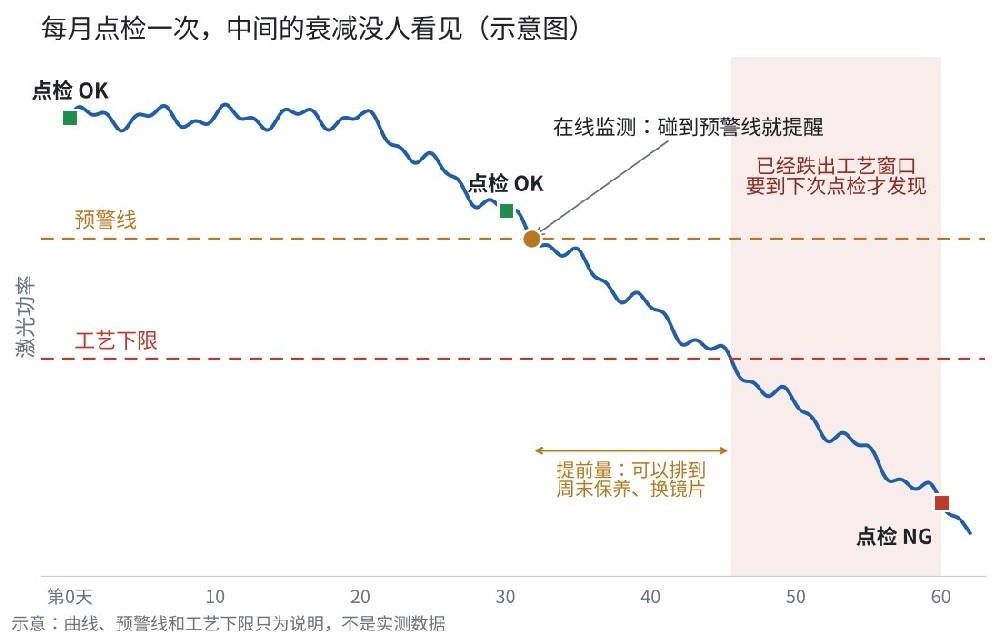
简短回答:激光器用久了,输出功率会慢慢衰减;保护镜片脏了、光路器件损伤,也会让到达工件的能量变少。这种变化每天很小,人看不出来。工艺窗口宽的时候影响不大,但在铜铝焊接、薄件焊接、精密切割、清洗这类窗口窄的工序上,功率一掉就可能熔深不够、切不透、洗不干净,外观还不一定看得出来。很多工厂靠定期用功率计点检,或者等焊不透、打不动了再报修。两次点检之间没人盯着,问题暴露时往往已经做出一批可疑品,还要临时停线等维修。在线功率监测是在生产时一直测功率:超出设定范围就报警,功率趋势自动记录,能在跌出工艺窗口之前安排保养或维修。
功率是怎么“悄悄”掉下去的
- 激光器老化。用久了输出功率慢慢往下走,每天看不出来,几个月下来差别就大了。
- 光路变脏或损伤。保护镜片被烟尘、飞溅污染,准直镜、聚焦镜有损伤,到达工件的能量就少了。
- 外部条件波动。冷却水温度、电源状态不稳,会让输出功率跟着波动。
- 突然掉一下。不只是慢慢衰减,也可能某一段时间突然掉下去又恢复,这种最难查。
图:示意图,曲线、预警线和工艺下限只为说明道理,不是实测数据。
等“打不动”了再修,损失在哪里
- 没有提前量。衰减是慢慢来的,等到焊不透、切不断才发现,往往只能临时停线报修,等工程师、等配件,停多久说不准。
- 一批可疑品。功率跌出工艺窗口前后的那段时间,熔深、切割深度、清洗效果已经在变差。从哪天开始变的说不清,只能把这段时间的产品都拿出来查。
- 参数越调越高,问题被盖住。现场发现焊不透,常见做法是把功率设定往上调。设定值越调越高,激光器在衰减这件事就被盖住了;等换了镜片、修好激光器,原来的参数又会过焊、烧穿,还得重新调。
- 出了问题说不清原因。没有功率记录,就分不清是激光器、镜片、来料还是夹具的问题,排查靠猜,8D 报告也写不实。
举个例子(数字只是为了说明):一台设备每月 1 号用功率计点检一次。如果 10 号以后功率开始往下走,最早也要到下个月 1 号才可能发现,这二十天里做的产品都处在说不清的状态。
功率计点检和在线监测,各管什么
| 对比项 | 功率计定期点检 | 在线功率监测 |
|---|---|---|
| 什么时候测 | 停机后人工测 | 生产时一直测 |
| 能看到什么 | 测的那一刻的数值 | 实时数值和波形 |
| 功率异常时 | 下次点检才知道 | 超出设定范围就报警 |
| 长期趋势 | 靠人工记录 | 自动记录,能看出是慢慢衰减还是突然跳变 |
| 更适合做什么 | 测绝对值、做标定、设备点检 | 在产线上一直盯着功率 |
两者不冲突:功率计仍然用来标定和定期核对,在线监测负责两次点检之间的那段时间。
报警线怎么设,才有提前量
思路是设两道线。具体数字要按你的工艺试出来,下面讲的是做法:
- 先定基准。激光器保养、换镜片以后,在正常工艺参数下记录一段时间的功率,作为基准。
- 再定工艺下限。用打样加金相或拉力确认:功率低到多少开始影响质量。低于这条线就报警,停下来检查。
- 中间加一道预警线。功率碰到预警线时产品还合格,但该清洁镜片、保养激光器了,可以排在换班或周末,不用临时停线。
- 定期看趋势。每周看一次功率曲线:是慢慢往下走,还是突然掉一下。前者多和老化、镜片变脏有关,后者要查电源、冷却和接头,处理方式不一样。
还有一点要注意:在线监测看到的是取样位置的功率。取样点在保护镜片前面的话,镜片变脏它是看不到的,要靠定期清洁,或者配合焊接熔深监测来发现。能装在哪个位置,要按激光器型号、光路和设备结构确认。
哪些产线值得装
- 工艺窗口窄:铜、铝焊接,薄件焊接,精密切割,锂电隔膜、铝塑膜切割,极耳胶清洗。
- 设备多、班次多,靠人点检顾不过来。
- 激光器已经用了比较长时间,或者出过和功率有关的不良。
- 客户要求留过程数据。
- 已经在测熔深,想把“熔深变浅”的原因追到源头。
反过来,工艺余量大、设备少、点检记录完整、出了问题影响也小的,定期用功率计点检一般就够了。
和熔深检测、外观检测怎么配合
可以按三道关来想:功率是源头,熔深是过程,外观是结果。功率监测提前发现激光变弱;OCT 熔深在线监测判断每条焊缝焊得够不够深;焊后焊缝 3D 检测查宽度、偏焊、炸点等外观问题。为什么金相抽检会漏,见 金相抽检都合格,客户端还出虚焊?;三道关各管什么、出了问题先查哪道,见 激光焊接质量三道关专题。
贝频 BP-P 能做什么
- 贝频 BP-P 激光功率在线监测系统:在线实时监测激光器输出功率,不用停线;连续激光器、脉冲激光器都能用。
- 光谱 300–1750nm,覆盖紫外 355nm、绿光 532nm 和红外 1064/1070/1080nm;功率 0.5W–20kW;精度 ±1%,非线性度 ±1%;采样率 1k–200k。
- 实时数值和波形显示;报警上下限按工艺设定,超出就报警,提醒检查激光器、光路和镜片;自动记录功率趋势。预警和报警要不要分两级、信号接到哪里,在方案阶段按产线确认。
- 数据可远程获取,接口按产线需求定制,具体通讯方式在方案阶段确认。
- 体积小、24V 直流供电,可以装进现有激光设备。
- 用过的场景:锂电行业 355nm 15W 激光加工系统(隔膜切割、铝塑膜切割、极耳胶清洗);汽车零部件 1080nm 2000W 激光加工系统。
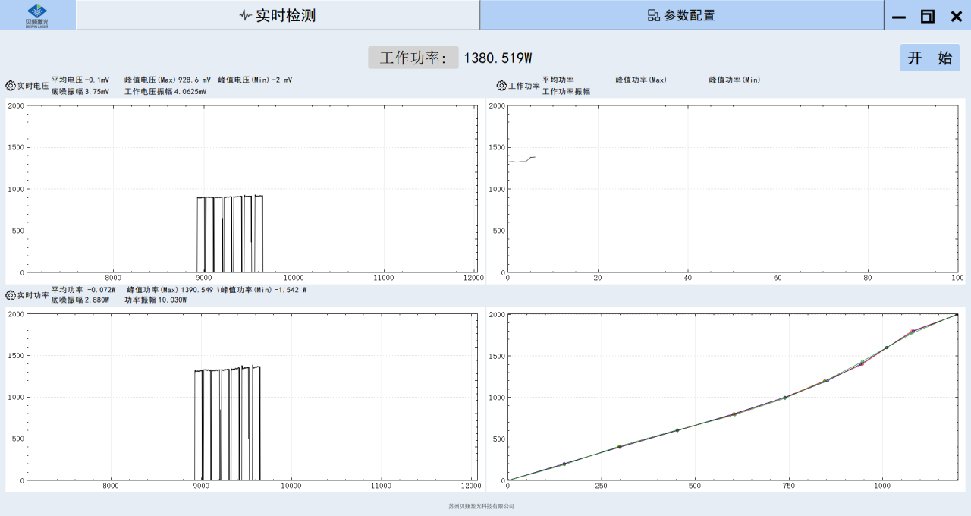
图:BP-P 软件界面,功率数值和功率曲线实时显示。
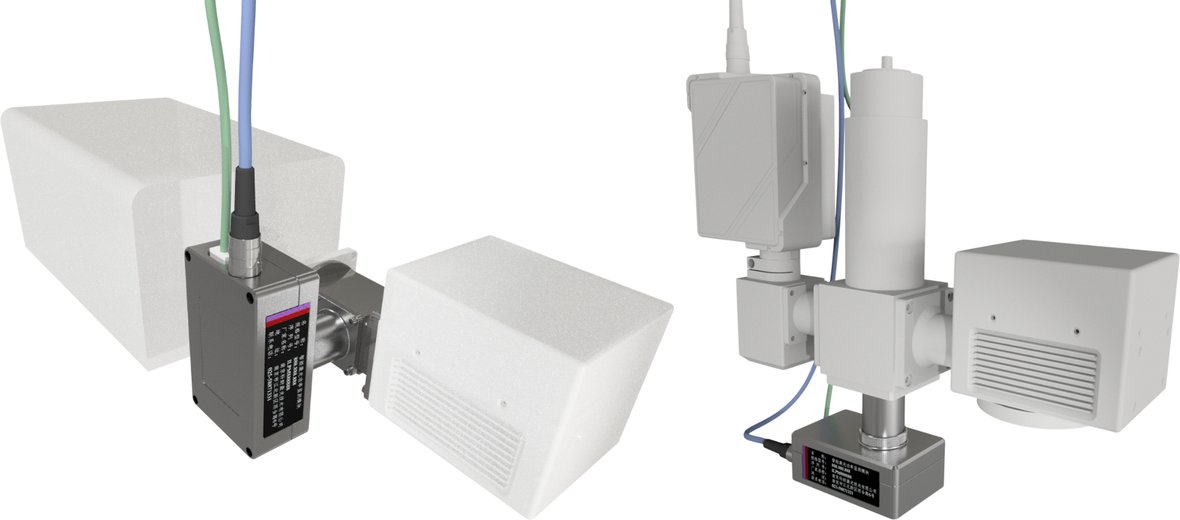
图:BP-P 集成在激光加工系统中的两种安装示例,实际位置按光路确认。
选型时把这些告诉我们:激光器型号和波长、功率范围、连续还是脉冲、光路结构、想接到哪个系统。我们先确认装在哪、怎么接,再出方案。选型咨询|了解 BP-P|了解 BP-OCT 熔深监测
留言咨询