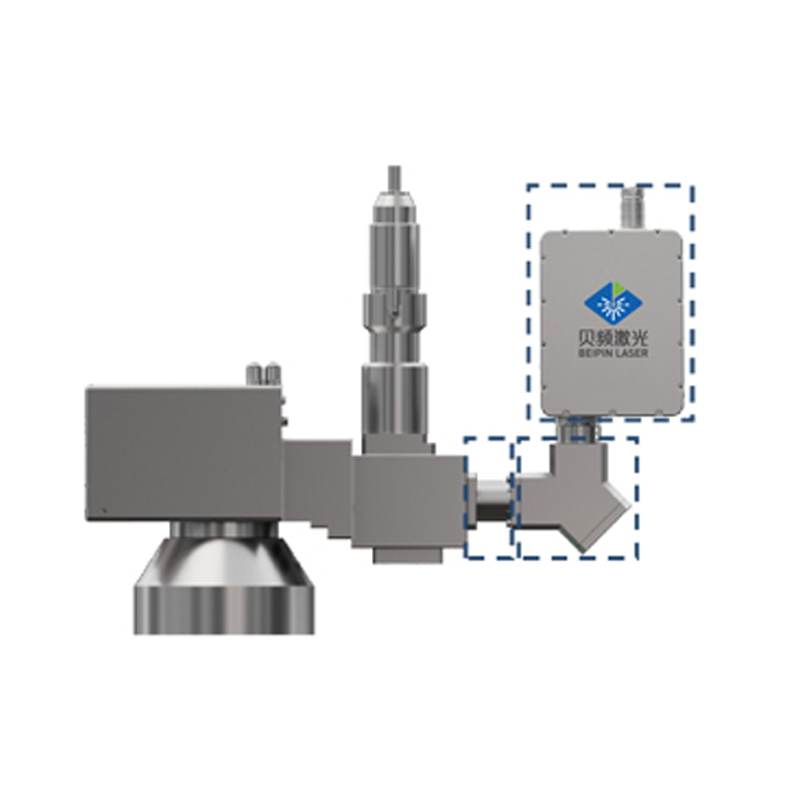
焊中监测系统
- 机器型号: #
- 库存: 现货可定制
询价请联系客服
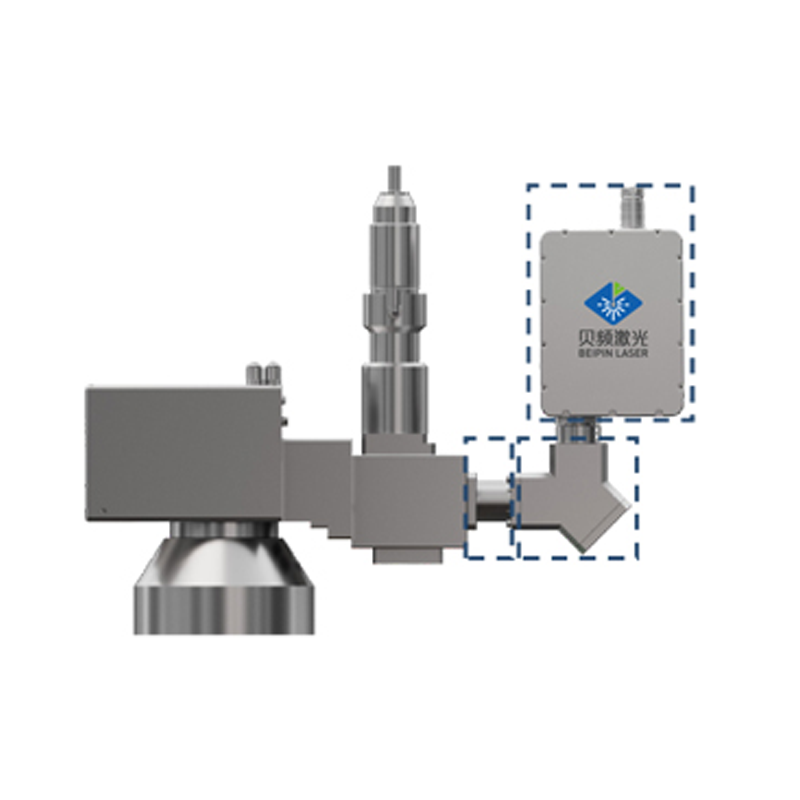
贝频激光焊中监测系统用于激光焊接过程数据统计,具备激光器功率反馈与辅助恒功率控制,采用高屏蔽传输抵抗工业现场电磁干扰;如需熔深在线检测,可了解OCT实时焊接熔深检测系统。...
产品特点:
激光焊接生产大数据统计。
激光器功率反馈与辅助激光器恒功率控制。
高屏蔽传输,抗工业现场强电磁干扰。
适用材料:
适用于焊接液体储槽、液体过滤器材、软管连接头、造口术袋子、助听器、移植体、分析用的微流体器件等,进气歧管及辅助水泵等。
焊接过程缺陷识别测试(样件实测)
下面是贝频在样件上做的一组对比测试:同一条焊缝工艺下,人为制造 10 种常见异常,看焊中监测(IPM)的信号能不能分辨出来,再用金相切片核对焊缝实际情况。
测试条件:0.2mm 铜镀镍片叠焊 1.5mm 铝片,螺旋摆动焊缝;同时监测可见光、反射光、红外光三路信号,与正常焊接的信号对比判定。正常焊接时,金相测得熔深 662.45μm、熔宽 693.93μm。
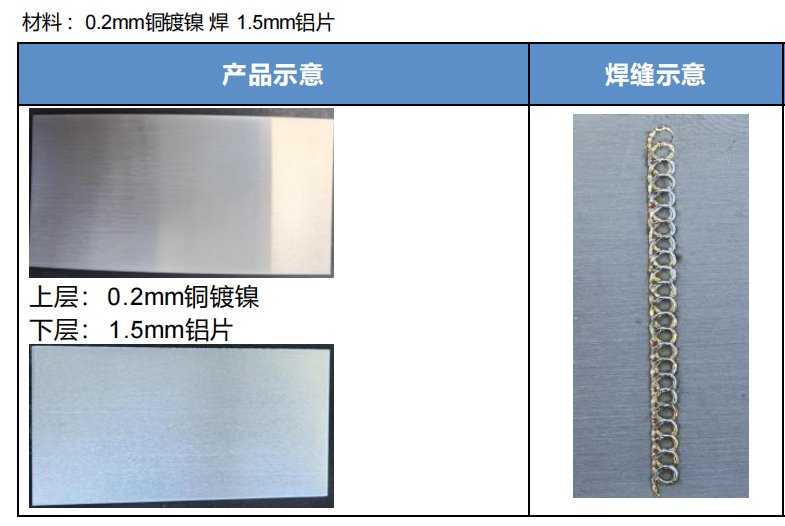
测试样件与焊缝示意
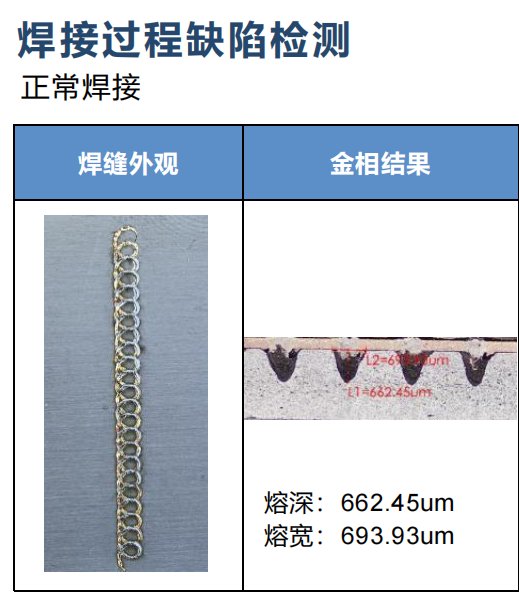
正常焊接:焊缝外观与金相结果
| 人为制造的异常 | 监测信号的变化 | 焊缝外观/金相结果 |
|---|---|---|
| 虚焊(两层之间有间隙) | 间隙处可见光、红外光明显降低,反射光局部变高 | 中间凸起,间隙处熔深熔宽明显变小 |
| 表面脏污(标记笔划线) | 脏污处可见光、红外光明显增大 | 外观无明显变化,熔深熔宽变化也不大 |
| 焊缝上有异物遮挡 | 遮挡处可见光、红外光明显下降 | 外观不合格,遮挡处几乎没有熔深熔宽 |
| 夹层有碳粉 | 可见光、红外光波动明显,反射光也有波动 | 焊缝局部发黑,熔深熔宽变化不大 |
| 未开保护气 | 可见光、红外光明显增大 | 焊缝明显发黑,熔深熔宽变大 |
| 激光功率下降 5% | 可见光、红外光略降,能量上升稍慢,波形错位 | 熔深熔宽明显降低 |
| 焦点偏离 +1mm(在正离焦 +2mm 基础上再 +1mm) | 可见光、红外光几乎没有,反射光异常增多 | 只打掉表面镍层、露出铜,下层完全没焊上 |
| 焦点偏离 −1mm(在正离焦 +1mm 处加工) | 可见光、红外光明显变大 | 螺旋线变粗、整体发黑,熔深熔宽明显增大 |
| 焦点偏离 −2mm(在焦点位置加工) | 可见光、红外光明显异常,反射光略降 | 螺旋线变粗、表面发黑,熔深熔宽变大很多 |
| 焊接速度 +100mm/s | 加工时间变短,波形变短 | 外观发黄、只露出铜,几乎没有熔深熔宽 |
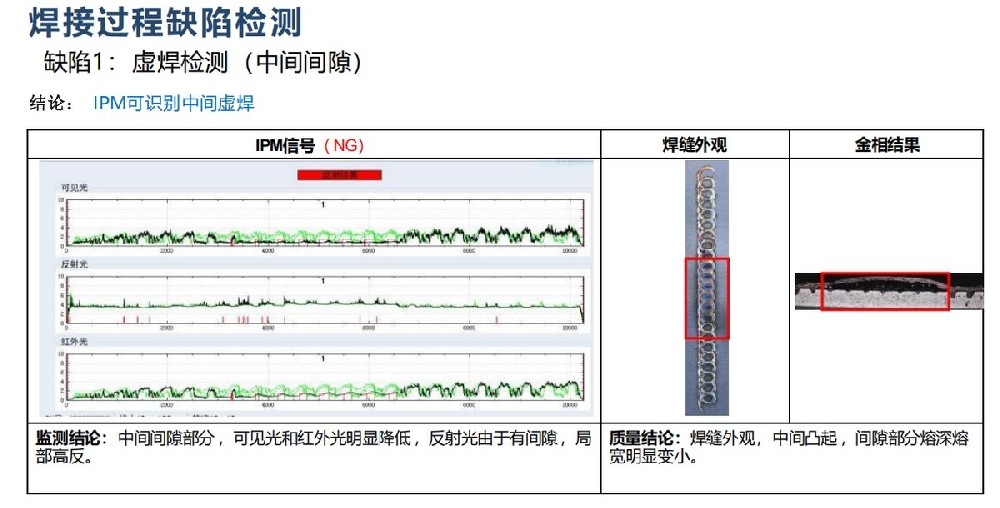
异常示例:虚焊(中间间隙)
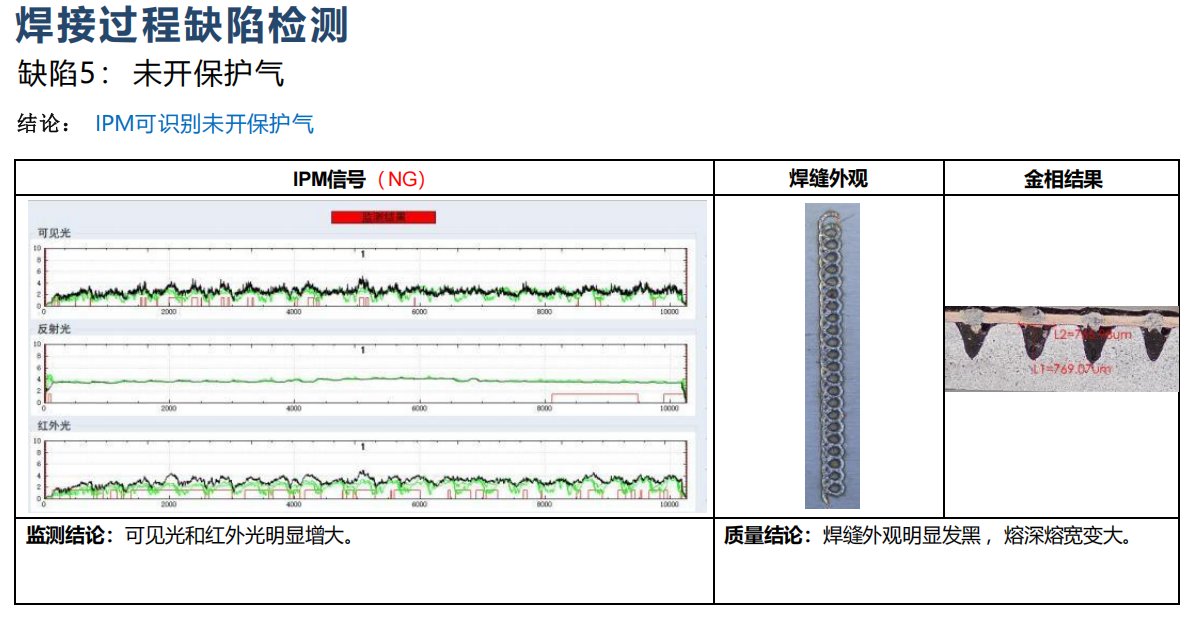
异常示例:未开保护气
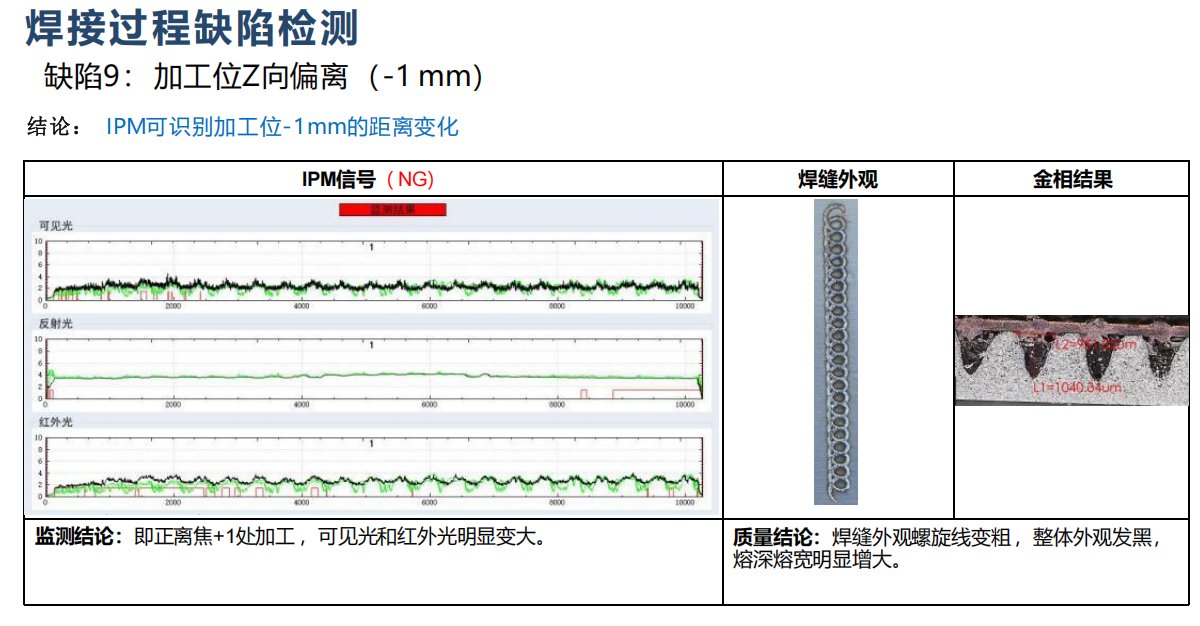
异常示例:加工位Z向偏离-1mm
怎么看这组结果:这 10 种异常在这组样件上都能从信号上区分出来。其中“表面脏污”和“夹层碳粉”信号有变化,但金相看熔深变化不大,实际使用时要结合工艺要求设定判定阈值,避免把不影响质量的情况误报为不良。
适用范围:以上是这一材料组合和这一组焊接参数下的结果。换材料、厚度或焊缝形式,需要先用样件跑一组正常与异常的对比,建立判定阈值,再上线使用。监测信号反映的是焊接过程有没有异常,不能直接替代熔深测量;需要直接测量熔深时,可了解 OCT实时焊接熔深检测系统。
有类似的焊缝想验证,可以寄样,我们按你的材料和工艺做正常/异常对比测试,并反馈监测信号和金相结果。
功率监测模块
激光功率监测是焊中监测的一部分,原“智能制程监测系统—功率监测”页面已合并到本页。
功率监测(原单独页面)
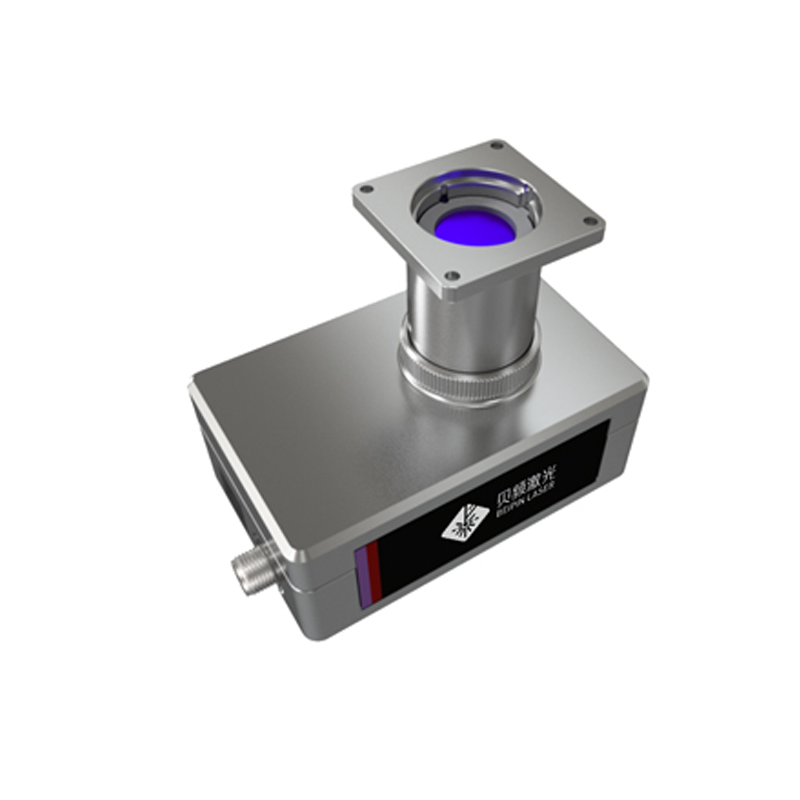
产品特点:
可用于复杂的自动化场景
实时在线反馈功率值
功率异常报警
长期功率变化趋势可视化
适用材料:
广泛适用于新能源锂电池,汽车行业等。
适用行业:
适用于自动化生产现场,锂电池隔膜切割,铝塑膜切割,极耳胶清洗等。

 推荐
 推荐