
金相抽检都合格,客户端还出虚焊?熔深抽检的盲区和在线全检
简短回答:金相切片是判断熔深的基准,但它要把零件切开,只能抽检。抽检合格,只能说明被抽到的那几件、切开的那几个截面合格。两次抽检之间,如果激光功率衰减、保护镜片变脏、来料或夹具有变化,熔深可能慢慢变浅;这样的焊缝外观往往和好件一样,会跟着良品一起发到客户那边。等客户发现,隔离、挑拣、停线、索赔、8D 会一起来,比在自己厂里发现贵得多。OCT 在线熔深监测是在焊接的同时测出沿焊缝的熔深曲线,让每一件都有数据、可以判定;金相不取消,改成用来标定和定期复核。
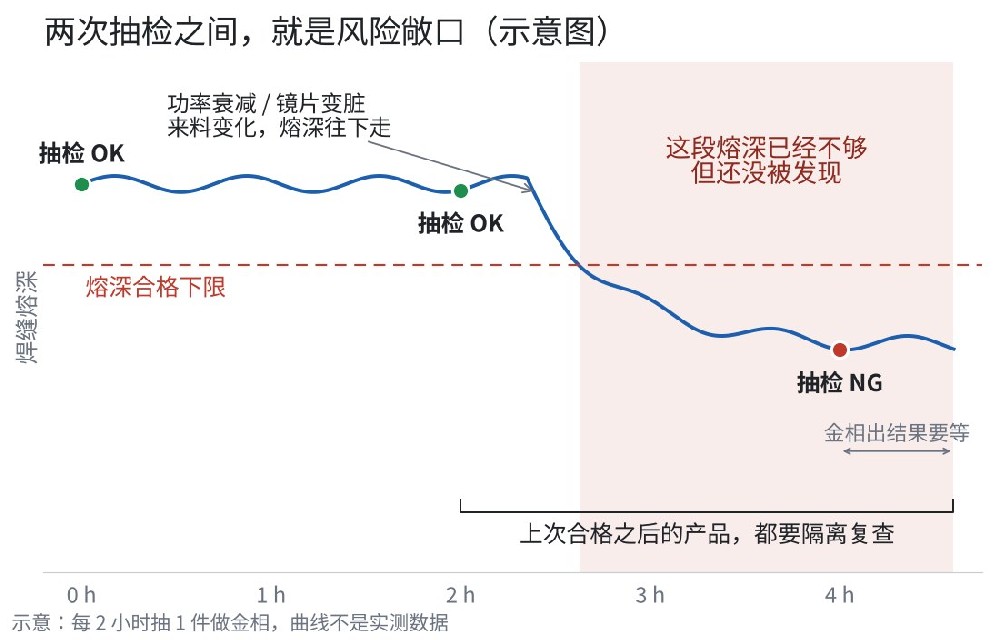
抽检合格,为什么还会漏
- 金相是破坏性的。切割、镶嵌、磨抛、腐蚀,切一件少一件,只能按比例抽。
- 熔深不够,表面看不出来。焊缝宽度、颜色、成形都可能正常,目检和焊后 3D 视觉都看不到熔深。
- 拉力抽检不一定拉得出。熔深偏浅但已经连上的焊缝,静态拉力可能刚好过线,到了振动、冷热循环或大电流发热的工况下才出问题。
- 不良常常是一段一段出现的。激光功率慢慢衰减、镜片被飞溅弄脏、焦点偏了、来料镀层或厚度变了、夹具压不紧间隙变大,这些变化从某个时间点开始,后面做的件都会受影响,不是随机坏一两件。
- 金相出结果有时间差。从取样、制样到出数据要一段时间,这段时间产线一般还在继续做。
图:示意图,曲线只为说明道理,不是实测数据。
举个例子(数字只是为了说明):一条线每小时做 250 件,每 2 小时抽 1 件做金相。4 点那次抽检发现熔深不够,上一次合格是 2 点,那么 2 点以后做的约 500 件,加上等金相结果期间继续做的件,都要隔离复查。到底从哪一件开始变浅,说不清;其中已经发走的,就要追到客户那边去。
漏到客户那边,损失在哪里
| 损失 | 具体是什么 |
|---|---|
| 隔离、挑拣 | 自己仓库、在途、客户仓库里的同批货都要拦下来。熔深从外面看不出来,挑拣只能再做破坏抽查,或者整批返工、报废。 |
| 客户停线、加急 | 客户产线因为缺件或返工停下来;补货要加班、加急发运。 |
| 索赔 | 按合同约定,可能要承担挑拣费、停线损失,严重时还要分摊召回费用。 |
| 质量整改 | 8D 报告、客户来厂审核、加严检验,工程和质量人员的时间都耗在这里。 |
| 后续订单 | 质量记录会影响供应商评级,新项目定点时会被拿出来看。 |
质量管理里有个常说的“1-10-100”:同一个缺陷,在工序里发现花 1,到出厂检验发现花 10,到了客户手里花 100。这是经验说法,不是精确比例,但方向没错:发现得越晚,代价越大。焊的如果是电池、汽车电子这类和安全相关的件,后果就不只是钱的问题。
在线测熔深,改变了什么
| 对比项 | 金相抽检 | OCT 在线熔深监测 |
|---|---|---|
| 测多少 | 抽到的几件,切开的几个截面 | 每一件,沿焊缝的熔深曲线 |
| 什么时候出结果 | 制样以后,有时间差 | 焊接时同步采集 |
| 零件还能不能用 | 切开就报废 | 不破坏 |
| 发现问题以后 | 上次合格以来的产品全部隔离 | 能看出从哪一件、焊缝哪个位置开始变浅,按约定阈值判出 NG 件 |
| 追溯 | 抽检记录 | 每件一条曲线,可以和工件编号、配方一起存进数据库或 MES(接口按项目确认) |
| 要注意的 | 结果直观,是公认的基准 | 要先用金相标定;换材料、镀层、接头要重新核对;只看熔深,外观缺陷要配 3D 检测 |
所以 OCT 不是用来取消金相的:工艺开发和首件仍然要切金相定标准;量产以后,金相从“每天抽着切”变成“定期复核 OCT 的标定有没有漂”。另外,每件都有数据以后,熔深是不是在慢慢变浅也看得出来,不用等跌破下限才发现。
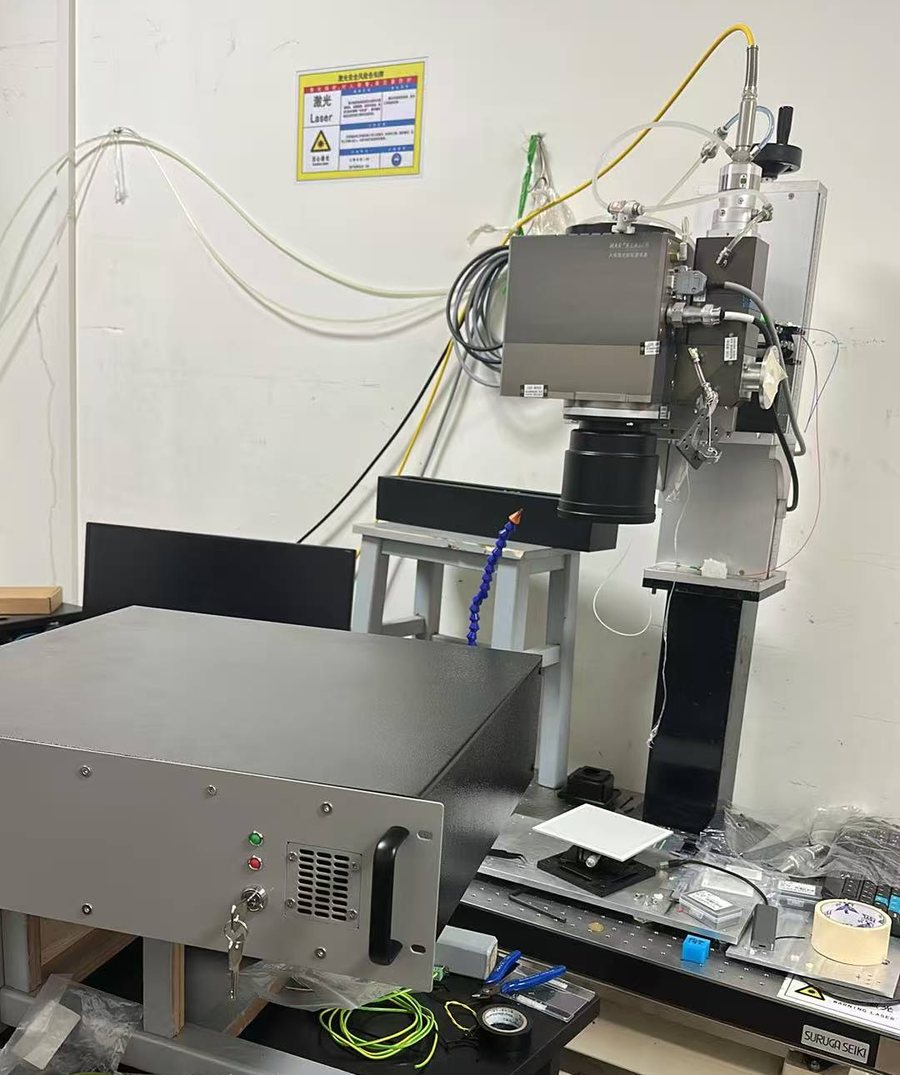
图:贝频 OCT 熔深检测实验台,OCT 主机和带同轴检测模块的振镜焊接头。
哪些情况值得上在线全检
符合下面两三条,就值得算一笔账:
- 焊缝一旦失效后果重:动力电池、储能、汽车电子、电机电控里的导电连接,或者密封焊。
- 客户要求每件都检,或者要求每件留数据追溯。
- 熔深窗口窄:铜、铝这类高反材料,叠焊,带镀层的件,功率稍一变熔深就跳。
- 产量大,两次抽检之间做的件多,一次批量不良的代价高。
- 已经出过和熔深有关的客诉或内部批量不良。
反过来,焊缝只起定位作用、强度余量很大,或者产量很小、可以多做破坏抽查的,抽检金相加拉力测试一般就够了,不必为了“全检”而上设备。
再往前一步:熔深变浅,很多时候是激光先“弱”了
激光器功率慢慢衰减、光路镜片变脏,到达工件的能量就少了,熔深跟着变浅。如果要等焊坏了才发现,就没有提前量:要么突然停线维修,要么已经做出一批不良。
所以可以按三道关来想:
- 源头:激光功率。在线监测实际输出功率,功率超限就报警,长期趋势也看得到,可以提前安排保养或维修。见 BP-P 激光功率在线监测系统。
- 过程:熔深。OCT 在焊接时测熔深曲线,判断焊得够不够深。
- 结果:外观。焊后 3D 检测查焊缝宽度、偏焊、炸点等外观问题。见 焊缝 3D 检测。
三道关不一定都要上,按失效后果和客户要求来选。功率这一关见 激光功率慢慢衰减,等打不动才修?;三道关各管什么、出了问题先查哪道,见 激光焊接质量三道关专题。
贝频能做什么
- 贝频 BP-OCT 焊接熔深在线监测系统:低相干干涉测距,检测光路和焊接区域同轴布置,焊接时连续采样,形成沿焊缝的熔深曲线。铜、铝、不锈钢、镀层材料都可以评估,需要先用实际样件确认信号和标定关系。
- 判定阈值、复核频次、数据输出和 PLC、数据库、MES 接口,按标定结果和项目协议确认。
- 公开过的一组数据:0.8+1.5mm 铜叠焊,1500–2300W 五个功率组、40 个样本、160 个位置对比点,OCT 和同位置金相的平均绝对百分比误差(MAPE)在 2.07%–5.09%。这组结果只适用于那组样件和参数,不是设备的通用精度。详见 铜叠焊 OCT 与金相对比测试。
- 交付按四步走:确认输入 → 样件试焊 → 同位置金相复核 → 定判定规则和验收。
想先了解几种熔深检测方法的区别,可以看 激光焊缝熔深怎么检测是否达标?5种方法对比。
可以把你的零件寄过来:同一批样件同时出 OCT 熔深曲线和金相切片,对比结果写进报告,再决定量产要不要在线全检、怎么检。也可以来昆山工厂看实验台。免费打样|了解 BP-OCT|了解 BP-P 功率监测
留言咨询