
传感器激光焊接方案应用:
传感器激光焊接:小焊点要焊牢,也要看得见焊得怎么样
传感器零件小、壁薄、怕热,焊点位置要准、热输入要小。贝频激光(苏州昆山)用 QCW 脉冲激光点焊加 CCD 对位来焊,用金相、拉力和 OCT 熔深记录来证明焊好了。
适合哪些零件
传感器外壳、端盖、膜片的点焊和细缝焊
引线、端子、细丝与基体的点焊
0.1–0.8mm 的不锈钢、钛合金、镍钛合金、铜、铝薄件
传感器焊接常见的 3 个问题,怎么做
| 问题 | 原因 | 贝频的做法 |
|---|---|---|
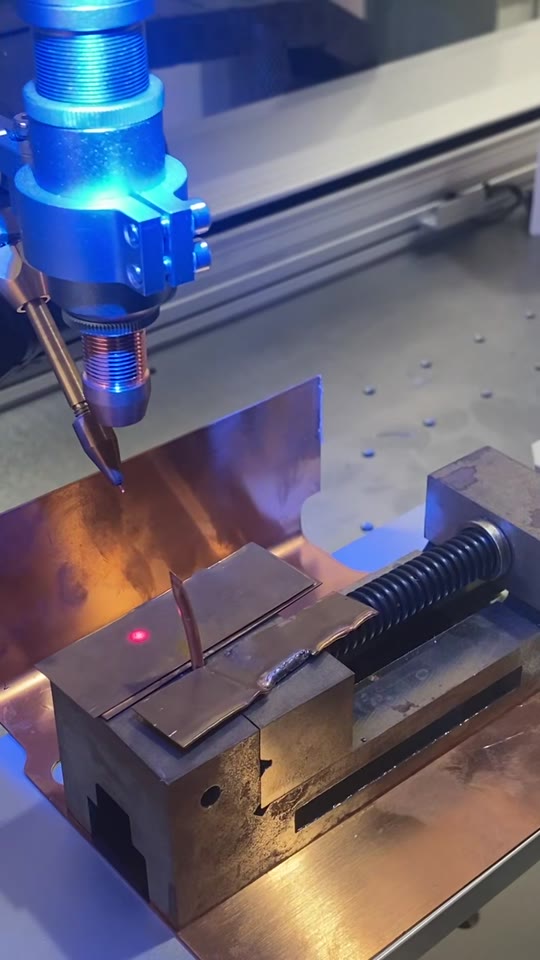
| 焊点偏、焊到边上 | 零件小,人工对位误差大 | 同轴 CCD 实时画面,十字线中心就是焊接中心;振镜焊接头定位 |
| 热影响大、零件变形或内部元件受热 | 连续激光热输入大 | QCW 准连续脉冲:平均 150W、峰值 1500W,毫秒级脉冲,热量集中在焊点 |
| 焊没焊透看不见 | 外观好不代表熔深够 | 打样时切金相、做拉力;量产可加 OCT 熔深在线监测,每个焊点留数据 |
主要设备
| 设备 | 用途 | 关键参数 |
|---|---|---|
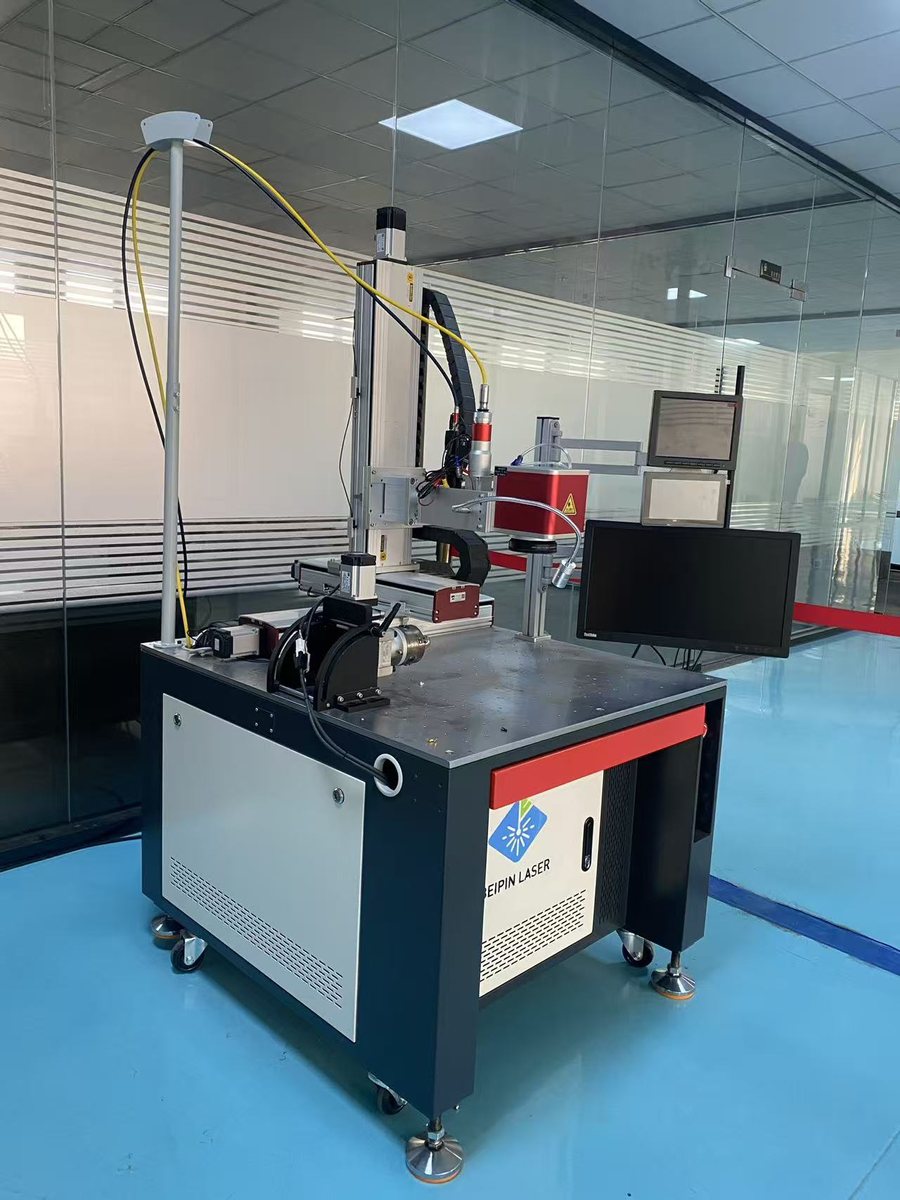
| BP-W-P150 QCW 脉冲激光点焊机 | 点焊、细缝焊 | 平均 150W / 峰值 1500W(另有 200W 水冷版),脉宽 0.2–50ms,频率 1–10000Hz;振镜焊接头、CCD 视觉、三爪卡盘旋转夹具 |
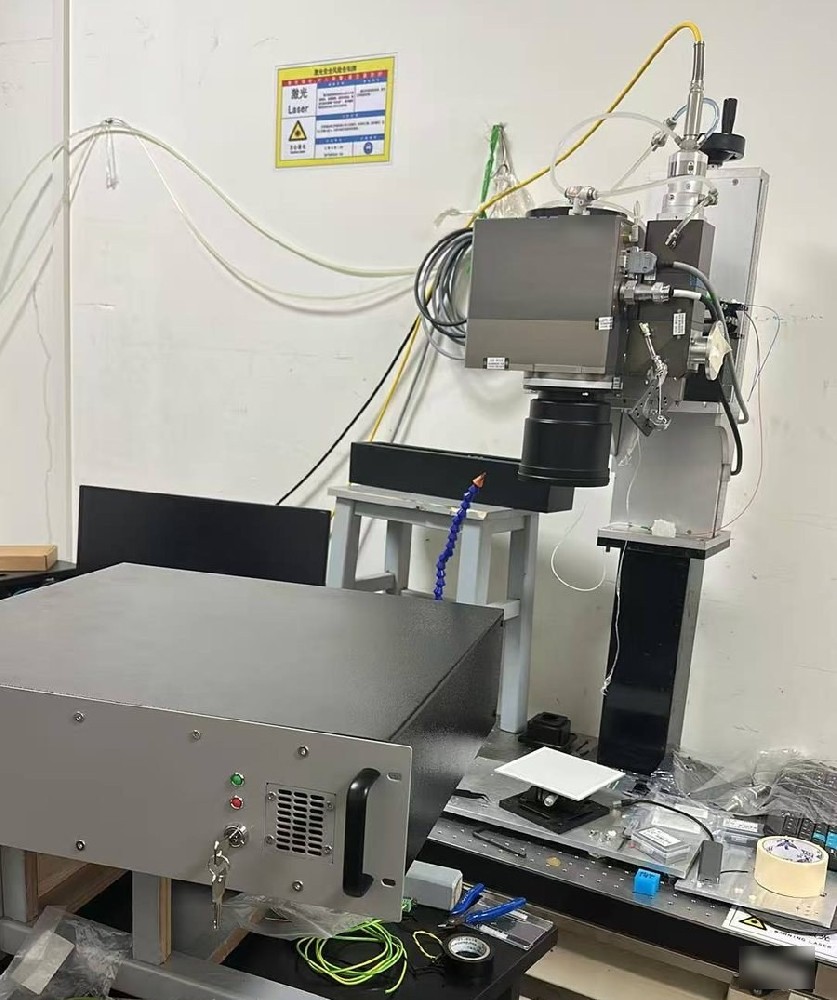
| BP-OCT 焊接熔深在线监测系统 | 焊接时同轴测熔深 | 判定阈值和报警方式按项目确认 |
| BP-P 激光功率在线监测系统 | 盯激光器输出功率有没有掉 | 取样点在保护镜片前面时,看不到镜片变脏 |
设备和样品
怎么验收
用你的零件打样,切金相看熔深和熔宽,做拉力。
定好合格窗口后,量产用 CCD 画面和(选配的)OCT 曲线留记录。
具体指标写进项目验收要求。
打样和代工
把图纸或零件照片发来,说明材料、厚度、焊点位置和数量;寄样免费打样,2–3 天出结果。不想先买设备也可以代工,1000 件起,交付时附金相、拉力或 OCT 检测记录。
常见问题
0.1mm 的薄片能焊吗?
BP-W-P150 的适用范围是 0.1–0.8mm,能不能焊、用什么参数,以你的样件打样为准。
焊点能做多小?
和光斑、材料、接头形式有关,打样时一起测。
能接我们的产线系统吗?
读码、PLC/MES 对接按项目确认。
把图纸或样件发给我们
电话:181 0069 2808(方先生) | 工艺打样中心:寄样评估流程 | 精密激光焊接与切管代工
相关内容
QCW 脉冲激光点焊机 BP-W-P150 | 激光焊接质量在线监测方案 | 精密激光焊接解决方案
其他行业:医疗器械激光加工方案 | 电池连接片与铜排激光焊接方案 | 精密五金微小件激光焊接方案