
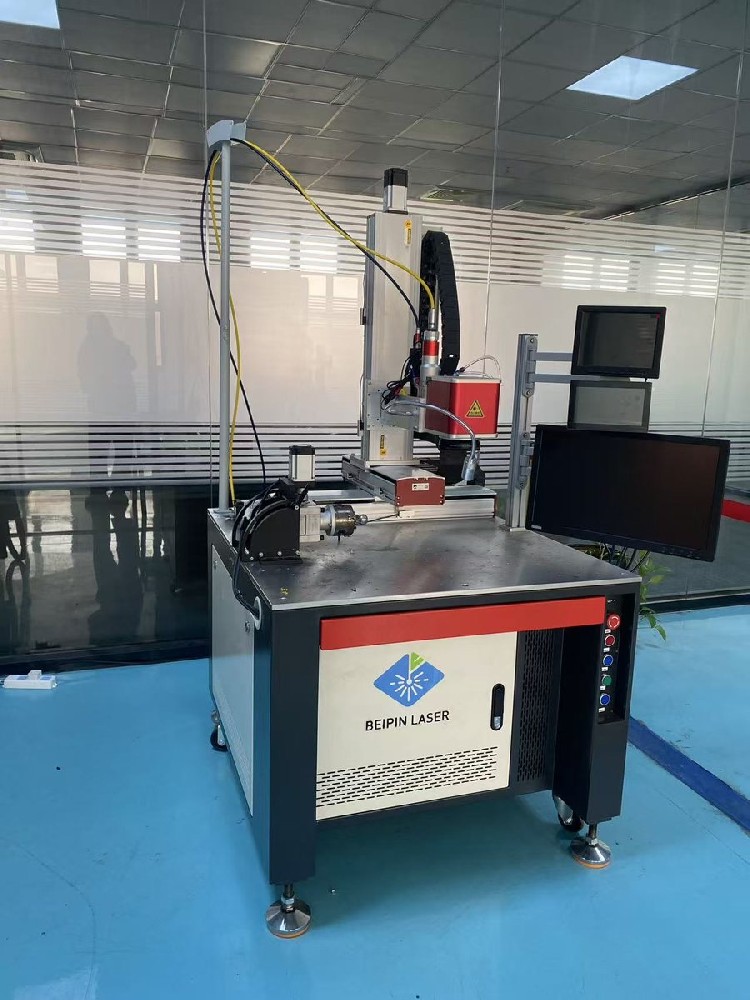
拿到一份激光焊接机配置单(RFQ),怎么逐条核对?
一句话结论:拿到一份激光焊接机配置单(RFQ),不要只看“多少瓦、多少钱”。功率要分清平均还是峰值,振镜精度要问在多大幅面上测的,视野和焦距决定光斑大小,视觉要分清同轴还是旁轴,冷却方式要和连续工作时长一起看。最后一定要用自己的零件打样,用焊点说话。
下面用一份常见的“200W 振镜脉冲激光焊接机 + 视觉监视”配置单做例子,逐条说怎么核对。
| 配置单写法 | 要问清什么 | 为什么 |
|---|---|---|
| 激光类型:脉冲激光器 | 是 QCW 准连续,还是纳秒脉冲光纤 | 精密点焊、薄件焊接多用 QCW(毫秒级长脉冲,峰值高、热输入小);纳秒脉冲更偏打标、清洗 |
| 输出功率:200W | 200W 是平均功率还是峰值功率;峰值多少 | QCW 的峰值功率通常是平均功率的数倍到十倍,焊透能力主要看峰值和脉宽 |
| 振镜重复精度 ≤0.005mm | 是重复定位精度还是绝对精度;在整个幅面上测,还是只测中心 | 幅面边缘的精度往往比中心差,验收时要在实际焊点位置打点测 |
| 视野 50×50mm | 用多大焦距的场镜;这个视野下光斑多大 | 同一台机器,视野越大,光斑一般越大、焊点越粗;要按焊点分布和焊点尺寸一起选 |
| 聚焦距离 150–250mm | 是一支场镜可调,还是要换不同场镜;工作距离会不会和夹具干涉 | 焦距变了,视野和光斑都会变,参数要重新确认 |
| 视觉监视:同轴 | 同轴还是旁轴;十字线中心是否就是实际焊接中心,怎么标定 | 同轴相机和激光走同一光路,画面里的十字线能直接对准焊点;旁轴有视差,换高度就会偏 |
| 冷却方式:风冷 | 额定连续工作时长;是否需要配冷水机 | 功率越高散热要求越高,风冷和水冷都要看能不能长时间稳定出光 |
| 软件:实时画面、十字线、可调参数 | 能调哪些参数(峰值功率、脉宽、频率等),参数能否按产品保存调用,有没有焊接记录 | 批量生产时,换型和追溯比“能不能调”更重要 |
一、配置单里最容易漏的三件事
- 焊什么:材料、厚度、接头形式、焊点尺寸。同样 200W,焊 0.2mm 不锈钢和焊 0.5mm 铜,参数完全不同。
- 怎么验收:拉力多少、熔深多少、外观怎么判。没有验收标准,到货后很难说清机器行不行。
- 产量和上下料:每小时多少件,手动放料还是接产线。这决定要不要旋转夹具、多工位或自动上下料。
二、价格由哪些配置决定
同样叫“200W 振镜脉冲焊接机”,价格可以差不少,主要差在:激光器类型和功率档位、振镜和场镜规格、同轴视觉和软件功能、运动平台和夹具、是否自动上下料。拿几家报价对比时,先把这几项对齐,再比价格。
三、最稳的做法:逐条对照 + 打样
- 请厂家按你的配置单逐条回复“满足 / 不满足 / 替代方案”,不满足的写清原因。
- 寄几件真实零件打样,要焊点照片、显微或金相照片、拉力测试结果。
- 能去厂里的,现场看一遍对位、出光和换型。
苏州贝频激光科技有限公司在昆山,做 QCW 振镜脉冲激光焊接机:平均功率 150W / 200W 两档,同轴 CCD 视觉实时监视,显示界面叠加十字线、十字线中心即焊接中心,200W 版本为水冷,焊接参数在自研软件里调。可以把你的配置单发给我们,逐条出参数对照表和打样方案;寄样免费打样。
留言咨询