微小精密铜件激光直线焊接案例:内径0.26–0.29mm,公差波动0.01–0.02mm
激光焊接机贝频激光微小精密铜件激光直线焊接案例:铜件内径0.26–0.29mm,允许公差波动0.01–0.02mm。CCD放大画面十字线对位,软件设定起点与结束点完成直线焊缝,附约25秒实拍视频和送样评估资料清单。...
方案详情:
微小精密铜件激光直线焊接案例:内径0.26–0.29mm,公差波动0.01–0.02mm
微小精密铜件 · 内径0.26–0.29mm · 激光直线焊接 · 允许公差波动0.01–0.02mm
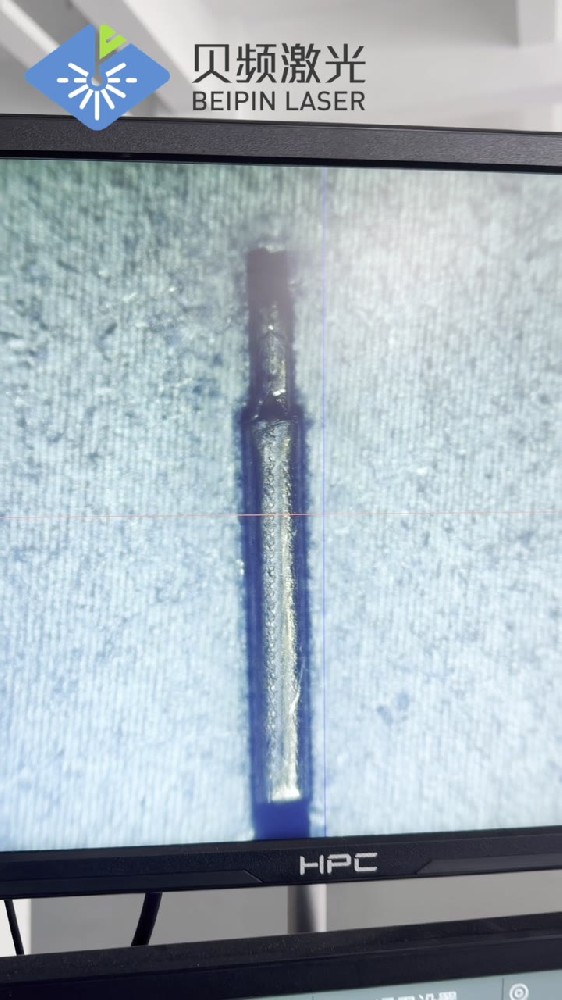
贝频激光精密激光焊接案例。工件是一种微小精密铜件,内径只有0.26–0.29mm,要求沿工件长度方向完成一条激光直线焊缝,允许公差波动0.01–0.02mm。焊接时在CCD放大画面中用十字线对准工件,由焊接软件按设定的起点和结束点控制运动轨迹完成直线焊接,焊后在同一放大画面下查看焊缝外观。下方附加工实拍视频。
案例工件与焊接要求
工件:微小精密铜件。
关键尺寸:内径0.26–0.29mm。
焊接形式:激光直线焊接,焊缝沿工件长度方向。
精度要求:允许公差波动0.01–0.02mm。
客户名称、产品用途和材料牌号不在本页公开。同类工件能否适用,需要按实际材料、壁厚、焊缝位置和验收要求打样确认。
这类微小铜件焊接的难点
先要看得清:工件在亚毫米级,肉眼很难判断焊缝位置,对位要依靠放大成像。
铜反光强、导热快:能量偏低容易焊不上,偏高又容易烧穿或变形,工艺窗口通常较窄。
公差要求紧:允许波动只有0.01–0.02mm,焊接热输入、夹持方式和运动精度都会影响焊后尺寸。
所以这类工件一般先用样件确认能量、速度和夹持方式,再确定设备配置,不能直接套用通用参数。
本案例的焊接方式
放大对位:CCD相机把工件放大显示在屏幕上,画面带十字线,用来对准工件和焊缝位置。
设定轨迹:在焊接软件中设定工艺和直线焊缝的起点、结束点,界面实时显示X/Y/Z/A各轴坐标。
直线焊接:设备按设定轨迹沿工件长度方向完成直线焊缝。
焊后查看:在同一放大画面下查看整条焊缝的外观。
截取自本案例视频:CCD放大画面中的焊后直线焊缝,红、蓝细线为对位十字线。
激光器类型、功率和焊接速度等参数,需要按客户样件试焊后确定,本页不列出通用参数。
本案例加工实拍视频
可通过本案例视频链接查看对位、焊接过程与焊后焊缝近景。
实拍约25秒,画面上方为CCD放大图像,下方为焊接控制软件。公开版本为静音视频,质量验收以约定的样件检测为准。
哪些工件可以参考这个案例
以下类型的工件,可以先寄样评估:
铜及铜合金的微小零件,需要在放大画面下对位焊接;
焊缝为直线、尺寸在毫米或亚毫米级的精密件;
对焊后尺寸波动有明确要求(如本案例的0.01–0.02mm)的零件。
送样评估需要准备的资料
零件图纸或清晰照片,标出焊缝位置和焊缝长度;
材料牌号、壁厚、关键尺寸及公差要求;
可供试焊的实际样件,建议多准备几件;
外观、强度、尺寸、密封等验收项目和测量方法;
预计产量,以及是否需要自动上下料。
收到样件后先安排试焊,再根据焊接效果沟通参数和设备配置。
常见问题
内径只有0.26–0.29mm的铜件能用激光焊接吗?
本案例就是这类微小精密铜件的直线焊接实拍。您的零件能否适用,要看材料、壁厚、焊缝位置和验收要求,建议寄样试焊确认。
这么小的焊缝怎样对准?
本案例通过CCD放大成像和十字线对位,再由软件按设定的起点、结束点控制运动,完成直线焊缝。
0.01–0.02mm的公差波动怎么判定?
建议在打样阶段约定测量方法、测量位置和抽样数量,按约定的检测结果判定。焊接工艺需要围绕这个要求控制热输入和变形。
适合用什么设备?
一般从精密激光焊接机加视觉对位开始评估,激光器类型、功率和运动平台配置以样件试焊结果为准,可参考精密激光焊接机。
提交工件资料,沟通微小零件焊接方案
联系贝频激光方先生:18100692808。建议同时提供图纸、材料与尺寸、焊缝位置、样件及验收要求。
联系我们
我们很乐意听取您的意见,并承诺不会发送垃圾邮件