
细管激光切割精度能做到多少?先分清重复定位精度和加工精度
客户问“你们能做到多少精度”,规格书上往往同时出现好几个数字,它们说的不是同一件事。以贝频 BP-XH4 精密四轴激光切管机为例:
| 指标 | 数值 | 说的是什么 |
|---|---|---|
| X 轴重复定位精度 | ±5μm(恒温恒湿条件) | 机床反复走到同一位置的一致性,是运动系统的能力 |
| A 轴重复定位精度 | ±5 角秒(恒温恒湿条件) | 旋转轴反复转到同一角度的一致性,决定端面缺口、侧孔的角度分布 |
| 标称最小加工精度 | 0.01mm(以样品测试为准) | 设备标称能达到的最小加工精度;具体工件能做到多少,要看材料、壁厚、加工特征和打样测量结果 |
工件最终能达到多少,还取决于
管材本身:直线度、圆度、壁厚一致性;
夹持方式:夹持长度、夹头和衬套是否匹配管径;
热影响:薄壁件受热后的变形;
测量方法:用什么设备、在哪个位置、按哪版图纸测。
所以验收时应以双方确认的图纸版本、标称尺寸、公差和测量方法为准,而不是直接拿机床的重复定位精度当工件公差。
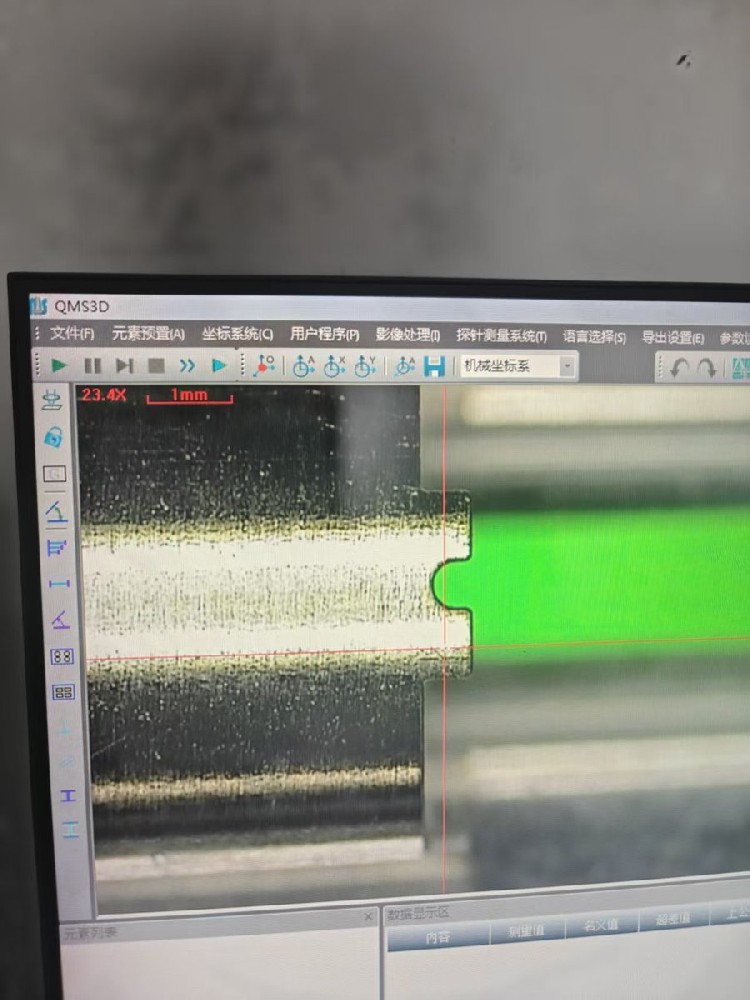
影像测量仪 23.4 倍下检查端面缺口轮廓。
图纸上建议写清楚
关键特征的位置度和尺寸公差、端面缺口的角度分布和公差、截断长度公差、毛刺和内壁状态要求、抽检方式。
贝频的设备基础
X/Y 轴直线电机、A 轴 DD 马达直驱、0.1μm 分辨率光栅尺、花岗岩平台;可夹持管径 0.2–14mm。打样后用影像测量仪检查关键尺寸,反馈测量画面。
相关:精密激光切管解决方案 | 精密四轴激光管切机 | 在线留言 | 电话 181 0069 2808
留言咨询