
铜排、铜叠焊激光焊接熔深忽深忽浅怎么办?4个原因和控制办法
简短回答:铜的熔深忽深忽浅,多数不是激光器功率不稳,而是铜本身“难吸收、散热快、看表面状态”,能焊好的参数区间很窄,还会随来料和夹具变。办法是:先用金相切片把参数窗口找准,再管住来料表面和夹具热沉,量产时用 OCT 在线测熔深,每一条焊缝都留曲线。
铜件熔深不稳,常见 4 个原因
| 原因 | 现场表现 | 先查什么 |
|---|---|---|
| 起焊吸收突变 | 冷铜对红外激光吸收差,熔池一形成吸收突然变好,同一条焊缝前段浅、后段深,局部焊穿 | 起焊段的功率爬升、摆动参数 |
| 导热快、夹具吸热 | 同样参数,工件大小或夹具压块接触面不同,熔深差一截 | 夹具材料、压紧力、接触面积是否一致 |
| 表面状态变化 | 换一批来料就要调参数,氧化、镀层、油污都会改吸收 | 来料批次、镀层种类、焊前是否清洁 |
| 反射光 | 镜片、焊接头发热或污染,功率慢慢掉 | 保护镜片、焊接头是否有防反射设计 |
一组实测:0.8+1.5mm 铜叠焊,功率加多少熔深涨多少
测试条件:焊缝长 9mm,焊速 17mm/s,摆动幅值 0.8mm、频率 90Hz;1500W–2300W 分 5 组,每组 8 个样本,在焊缝 2、4、6、8mm 处切金相,和同位置 OCT 读数对比。
| 功率 | 金相平均熔深 | 比上一档多 | OCT 平均熔深 |
|---|---|---|---|
| 1500W | 1.034mm | — | 1.055mm |
| 1700W | 1.215mm | +0.181mm | 1.242mm |
| 1900W | 1.381mm | +0.166mm | 1.451mm |
| 2100W | 1.612mm | +0.231mm | 1.665mm |
| 2300W | 1.687mm | +0.075mm | 1.738mm |
两点值得注意:
- 1500W 时上层 0.8mm 板熔透后,进入下层只有约 0.23mm,余量很薄,来料或夹具稍有变化就可能没熔合。
- 每加 200W,熔深涨幅并不一样,2100W 到 2300W 只多了 0.075mm。“多给点功率保险一点”在铜上不一定成立,参数要靠打样和金相定。
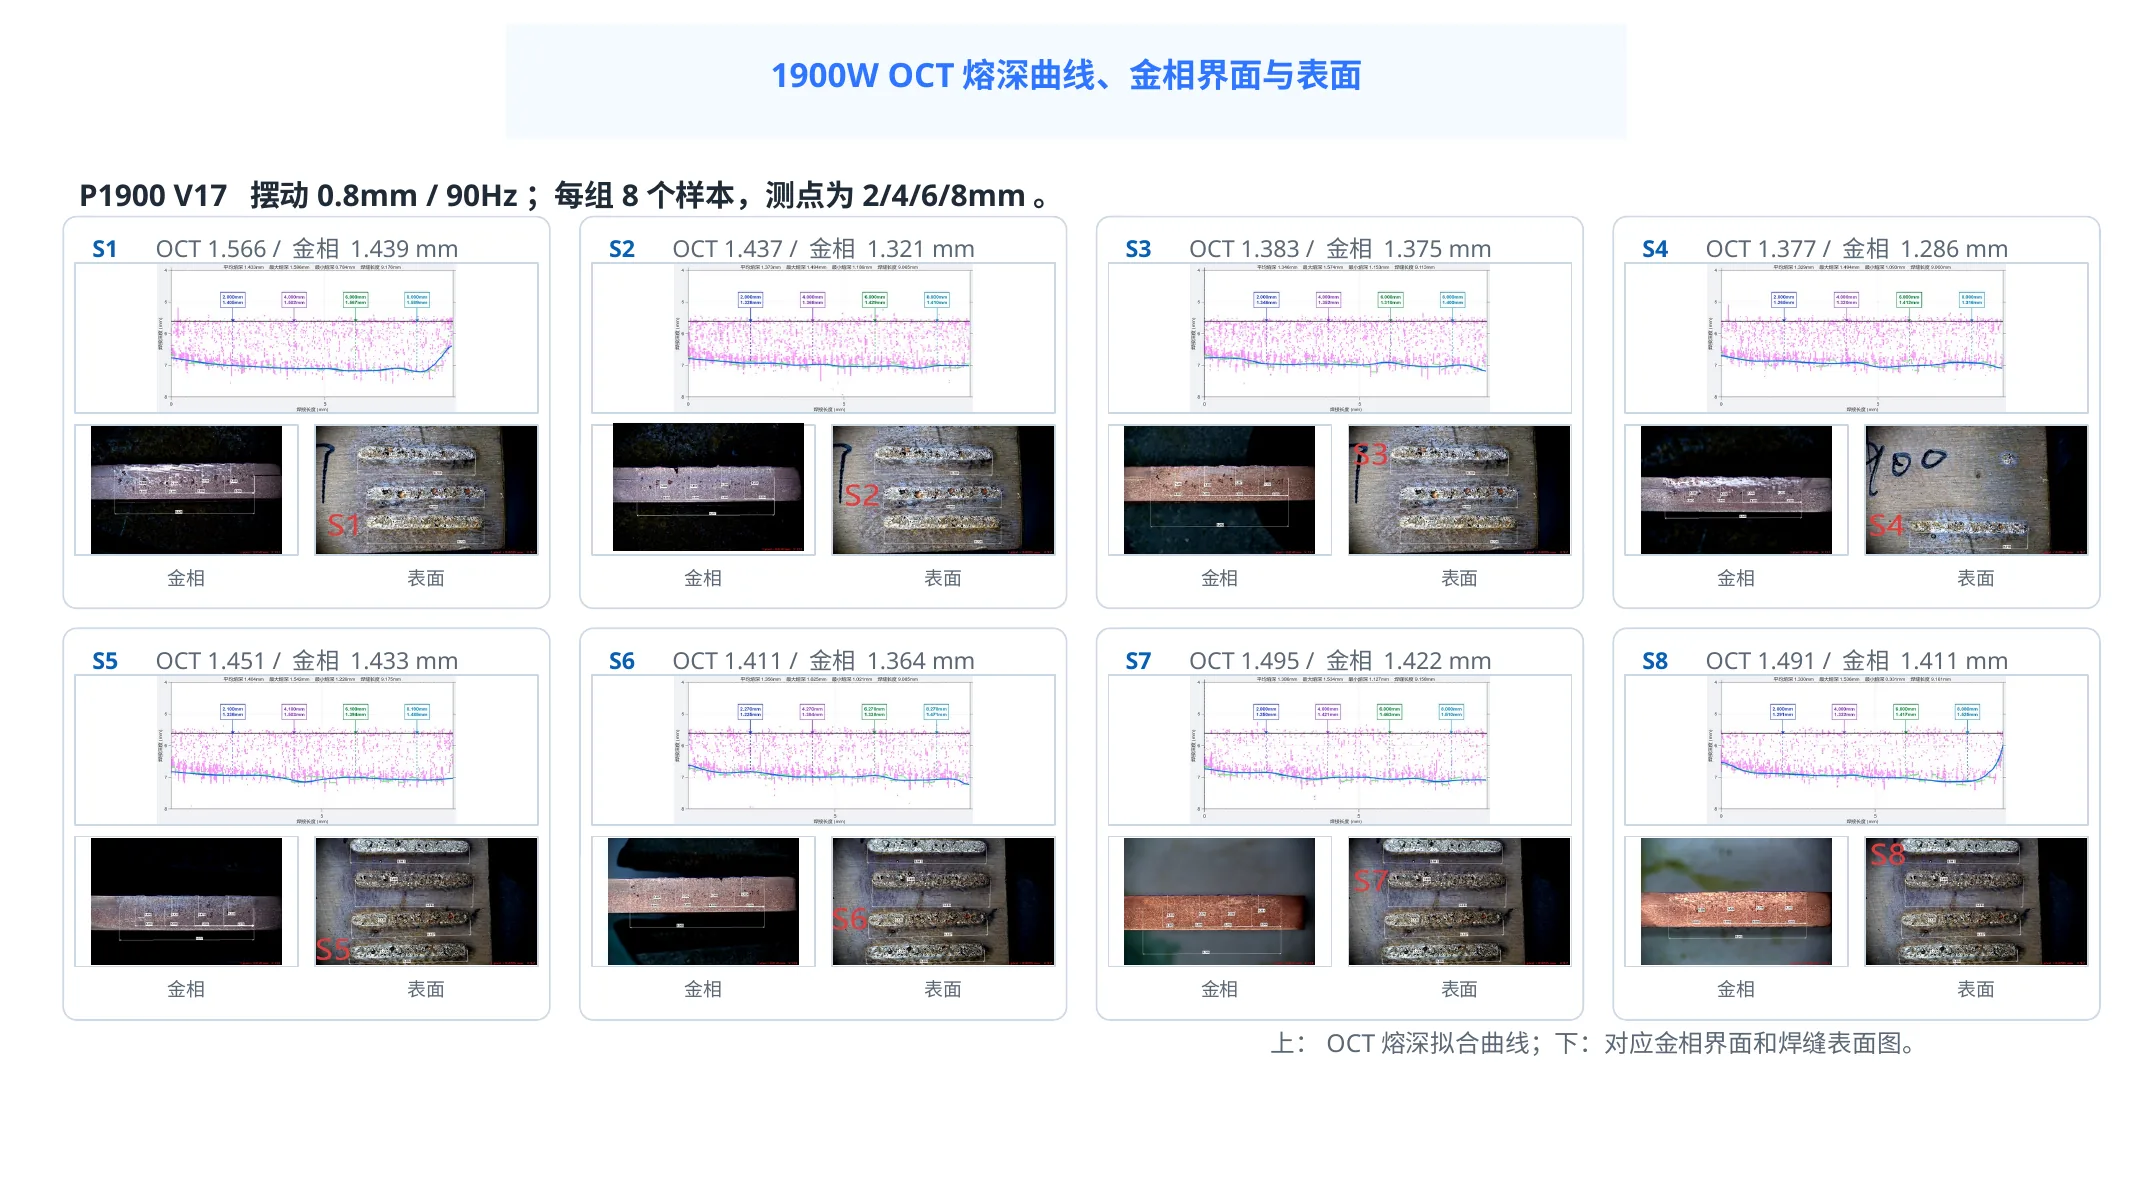
图:1900W 组 8 个样本的 OCT 熔深曲线、金相截面和焊缝表面。
怎么把铜的熔深控住
- 选对焊接方式:摆动焊、蓝光或绿光激光、环形光斑都是常见做法,按材料厚度和接头形式选,上面这组用的是摆动焊。
- 管住来料:氧化、镀层、油污要有来料要求,必要时焊前清洁。
- 夹具一致:压紧力和接触面固定下来,不同工位的热沉尽量一样。
- 首件用金相定窗口:参数上下限都切片看过,再定量产参数。
- 量产在线监测:OCT 和焊接激光同轴,每条焊缝出一条熔深曲线,哪段浅、哪段窜深直接看得到,NG 可以当场剔除。上面这组的 OCT 与金相偏差(MAPE)在 2.07%–5.09%,只对应这组样件和工艺,换材料、镀层、接头要重新对比;首件和换型仍然要切金相。
微小铜件也一样:先看得见,再控能量
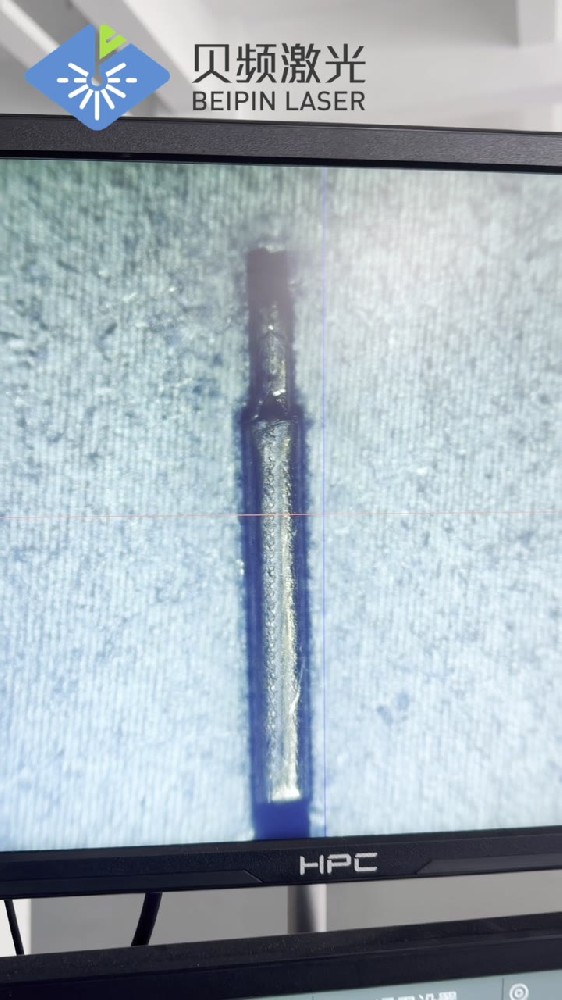
贝频做过内径只有 0.26–0.29mm 的精密铜件直线焊,允许公差波动 0.01–0.02mm。这类件先要用 CCD 放大画面加十字线对准焊缝,再一点点试能量:偏低焊不上,偏高就烧穿或变形,没有通用参数可套。
图:CCD 放大画面下的微小铜件焊后焊缝,红蓝细线是对位十字线。
来打样请准备这些
- 铜的牌号、厚度、有没有镀层(镀锡、镀镍等)
- 接头形式(叠焊、对接、角焊)和焊缝长度
- 熔深要求和允许范围,测量位置
- 导电或拉力要求、节拍和产量
贝频可以按你的铜件免费打样,反馈焊缝照片、金相切片和 OCT 熔深曲线。可以寄样,也可以带零件来昆山工厂看。免费打样|了解 OCT 熔深在线监测
留言咨询