
激光焊缝熔深怎么检测是否达标?5种方法对比和量产组合
简短回答:熔深是否达标,先要有标准:目标熔深、允许范围、测哪几个位置、抽检还是全检。常用的检测方法有 5 种:金相切片、拉剪等力学测试、X 射线或 CT 和超声、焊后 3D 视觉、OCT 在线熔深监测。工艺开发和首件用金相,量产要做到每件都判,一般是 OCT 测熔深加 3D 视觉查外观,再定期抽金相复核。
先把“达标”写清楚
- 目标熔深和允许范围,比如“熔深 ≥0.3mm 进入下层”。
- 测量位置:焊缝起点、中段、收尾各测哪里。
- 抽检比例,还是要求 100% 全检、留数据。
- 不合格怎么处理:报警、剔除、追溯到哪一批。
这几条写进技术协议,后面用什么方法测才有依据。
5 种方法对比
| 方法 | 会不会破坏工件 | 能不能每件都测 | 能看到什么 | 适合用在 |
|---|---|---|---|---|
| 金相切片 | 会 | 不能,只能抽检 | 截面上的熔深、熔宽、熔合情况,公认的基准 | 工艺开发、首件、定期复核 |
| 拉剪、剥离测试 | 会 | 不能 | 强度,不是熔深本身 | 叠焊、点焊的强度验证 |
| X 射线 / CT、超声 | 不会 | 很难,速度慢、设备贵 | 内部气孔、未熔合,CT 可重建熔深 | 离线抽检、失效分析 |
| 焊后 3D 视觉 | 不会 | 能 | 焊缝宽度、偏焊、炸点等外观,看不到熔深 | 外观全检,和熔深检测配合 |
| OCT 在线熔深监测 | 不会 | 能,焊接时同步测 | 沿焊缝长度的熔深曲线 | 量产 100% 熔深判定,需先用金相标定 |
OCT 测得和金相差多少
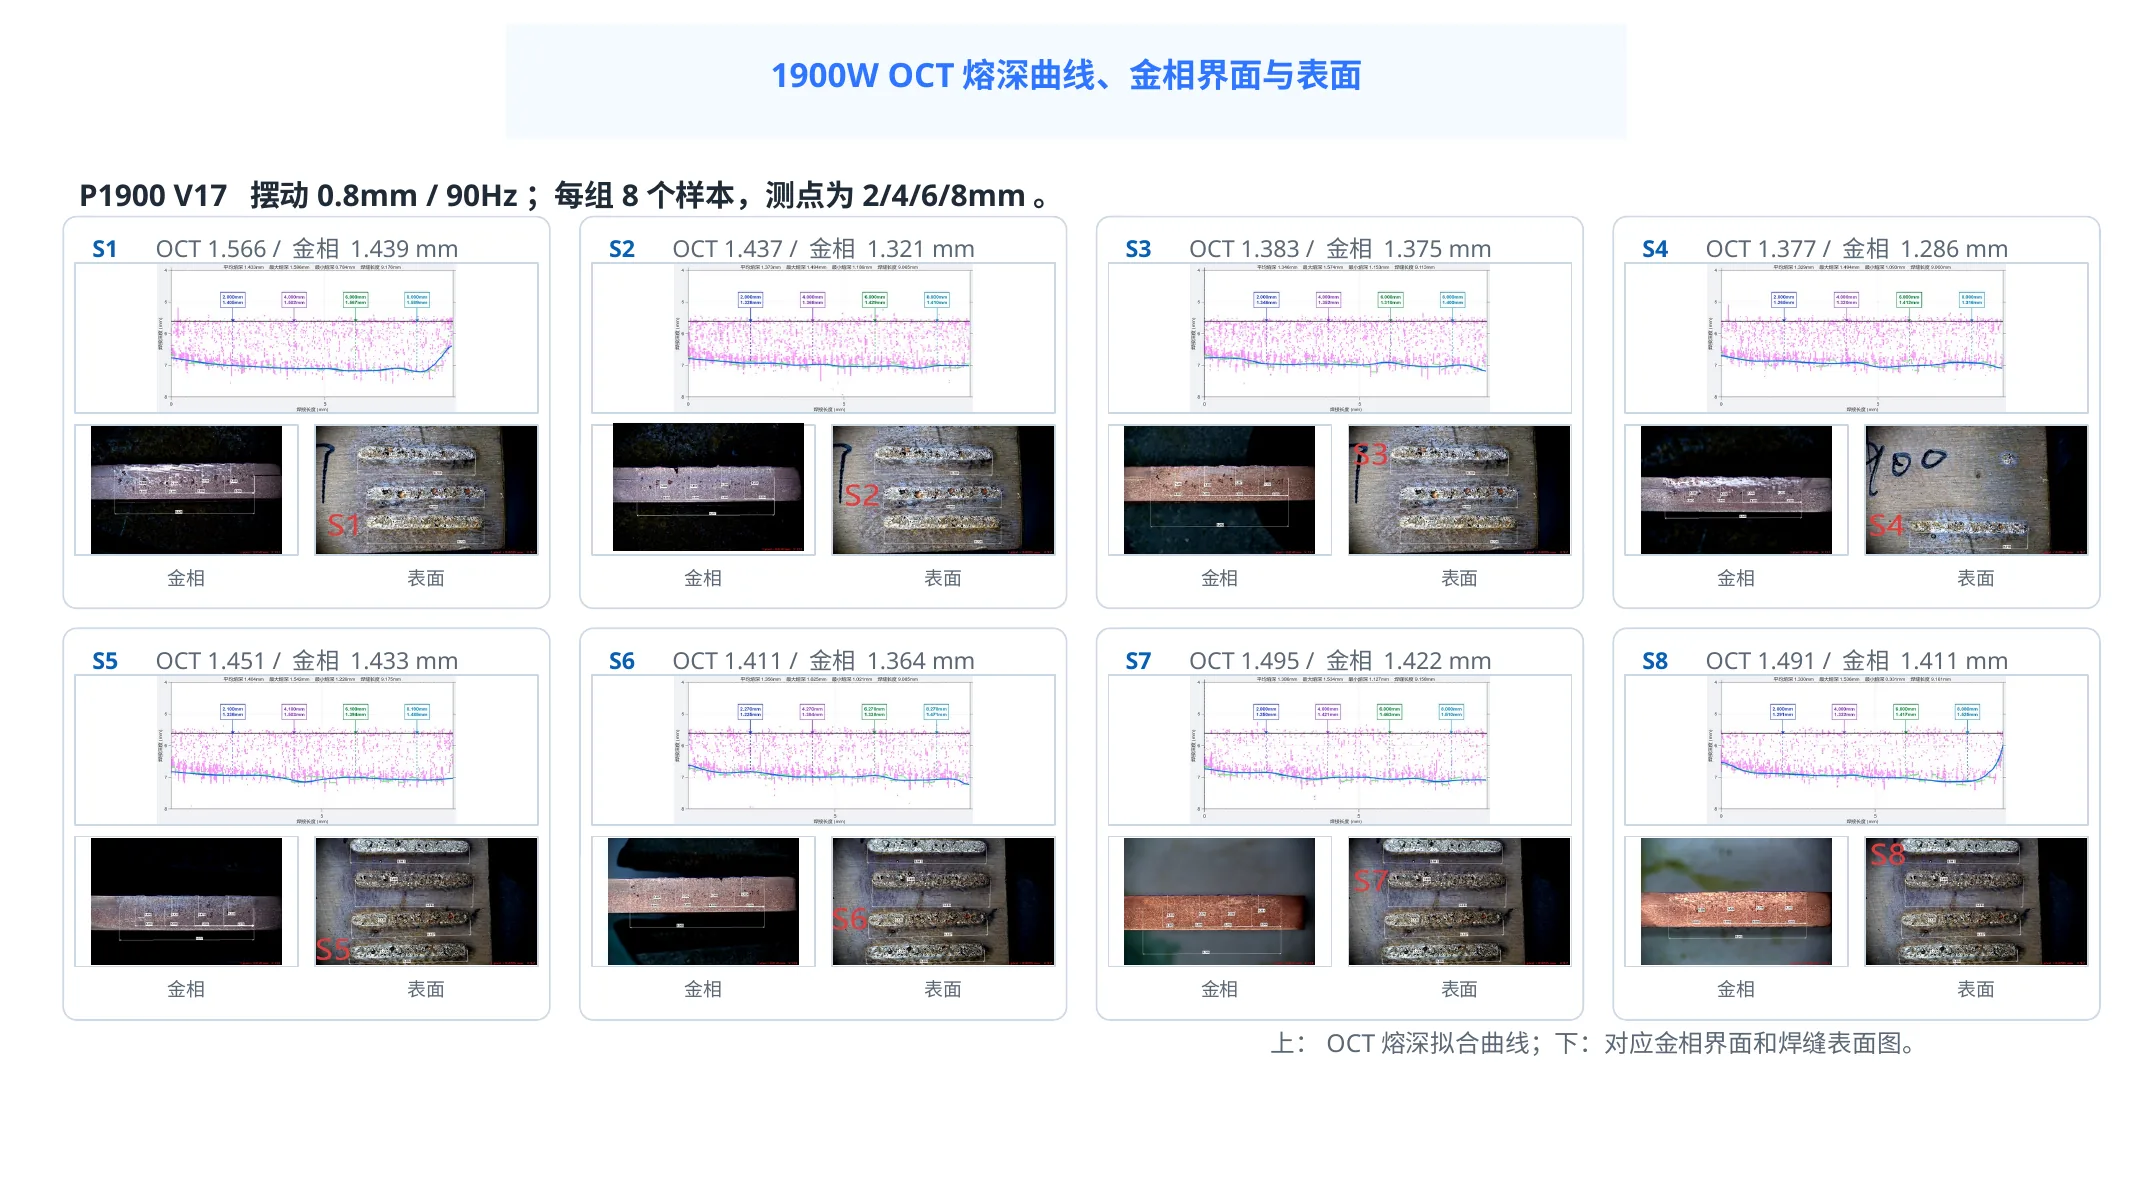
贝频在 0.8+1.5mm 铜叠焊上做过对比:1500W–2300W 分 5 组,每组 8 个样本,在焊缝 2、4、6、8mm 处切金相,和同位置的 OCT 读数比,5 组的平均绝对百分比误差(MAPE)在 2.07%–5.09%,偏差最大的是 1900W 组。
- 这组结果只适用于这组样件和工艺,不是设备的通用精度。
- 不同功率段的偏差不一样,不能用一个固定补偿值套所有参数,项目上要按材料、镀层、接头和工艺范围分别标定。
完整的测点设计和数据见 0.8+1.5mm 铜叠焊 OCT 与金相对比测试。
量产常用的组合
- 工艺开发和首件:金相切片定参数窗口和熔深目标。
- 量产:OCT 在线测熔深,3D 视觉查外观,两项都合格才放行,NG 自动剔除并留记录。
- 定期复核:按批次或班次抽金相,确认 OCT 标定没有漂移;换型、换来料也要重新核对。
最容易踩的坑:测的不是同一个位置
拿 OCT 和金相做对比时,如果 OCT 取值的位置和切片位置不是同一处,焊缝本身的波动就会被误当成测量误差。测点要在试验方案里先定好,样本编号、熔深曲线、金相照片和数值表要能一一对上。
贝频可以按你的零件做熔深检测打样:同一批样件同时出 OCT 熔深曲线和金相切片,对比结果写进报告,再决定量产怎么检。可以寄样,也可以来昆山工厂看。免费打样|了解 OCT 熔深在线监测|了解焊缝 3D 检测
留言咨询