
0.05mm焊料片激光四角固定案例:能量和光斑都要控得很准
激光焊接机贝频激光0.05mm焊料片激光四角固定打样案例:把0.05mm焊料片放到基板上,再用激光在四个角固定。能量和光斑需按样件试焊后确定,本页附实拍和送样资料清单。...
方案详情:
0.05mm焊料片激光四角固定案例:能量和光斑都要控得很准
0.05mm焊料片 · 基板贴合定位 · 四角激光固定 · 精密点焊
贝频激光精密激光焊接打样案例。工件是把 0.05mm 厚的焊料片放到基板上,再用激光在四个角把焊料固定在基板上。焊料片很薄,四个角的固定点又小,能量稍大容易把焊料打飞或焊穿,能量不够则贴不牢;光斑太大容易伤到周围图形。本页只写这次打样已经明确的工艺和实拍,激光器类型、脉冲能量和光斑大小等参数,需要按实际样件试焊后确定,不列出通用参数。
案例工件与焊接要求
工件:带图形的精密基板,以及与之配合的预成型焊料片。
焊料片厚度:0.05mm。
焊接形式:先把焊料片放到基板上,再用激光在四个角把焊料片固定在基板上。
工艺要点:对激光的能量控制和光斑大小要求极高。
客户名称、产品用途和材料牌号不在本页公开。同类工件能否适用,需要按实际材料、焊料成分、图形尺寸和验收要求打样确认。
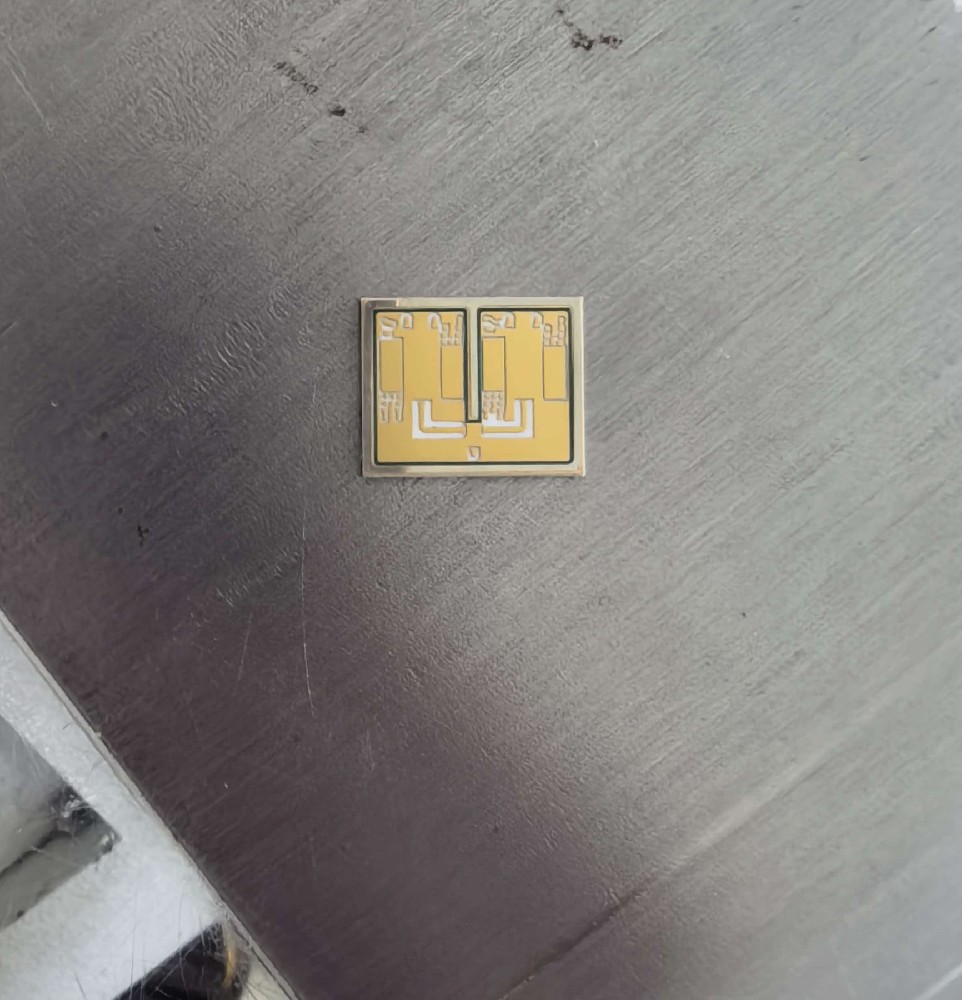
基板已放上焊料片,置于工作台。
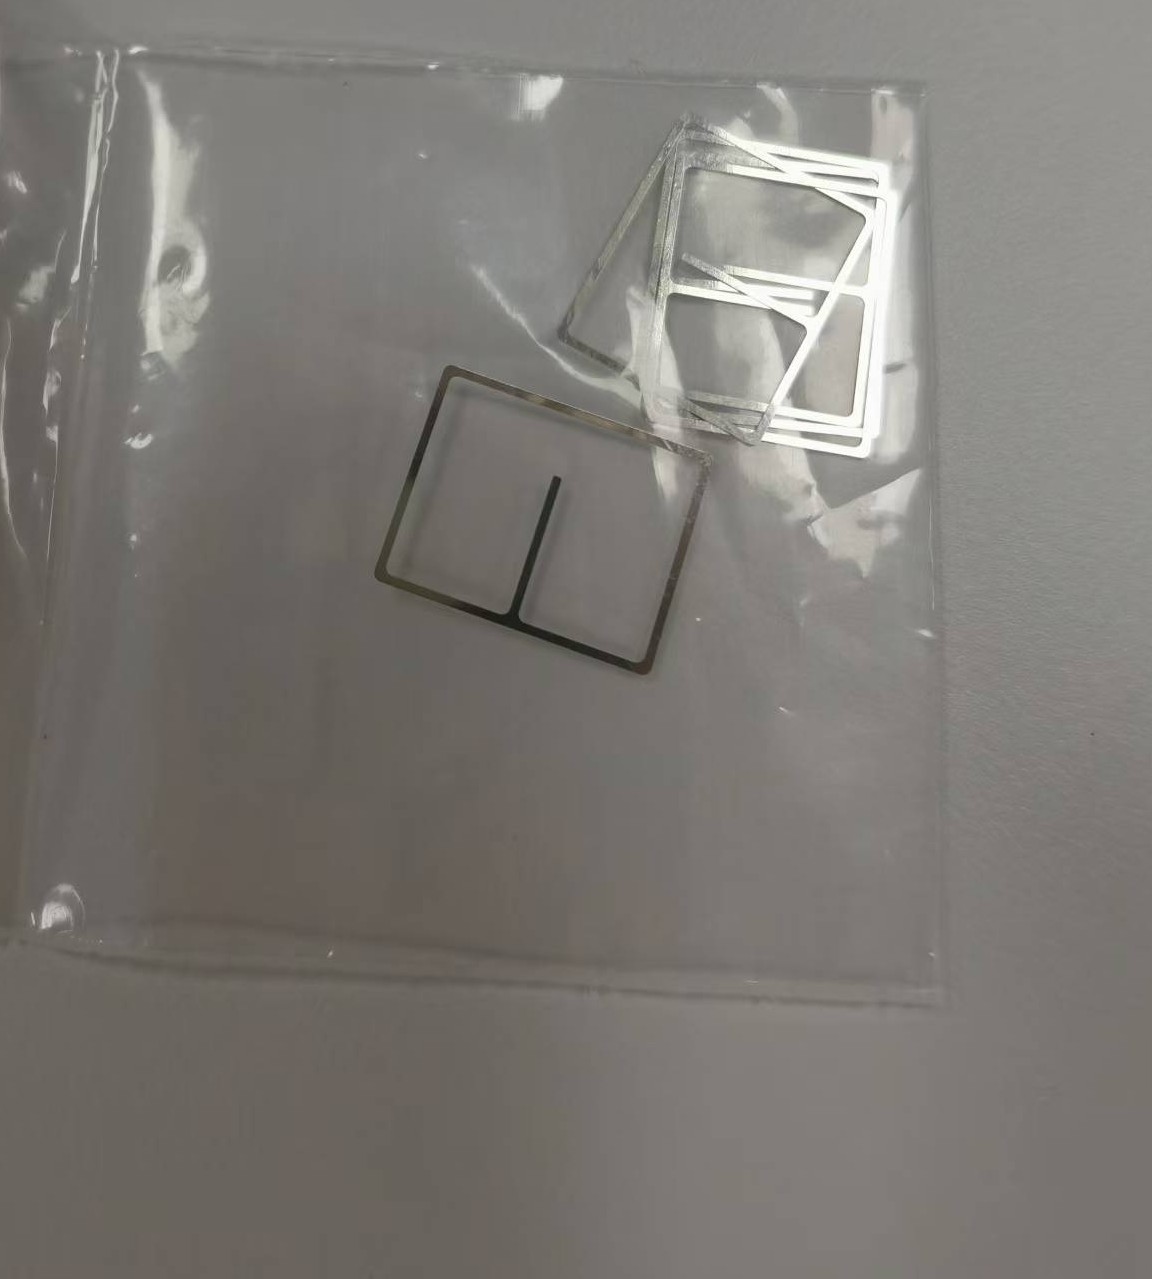
待放置的 0.05mm 焊料片。
这类薄焊料片固定的难点
厚度只有 0.05mm:热容量很小,能量稍高,焊料容易熔化过度、飞溅或被打飞;能量偏低,四个角又焊不牢,后面工序里焊料片可能移位。
固定点在四个角:光斑要落到角上,又不能明显伤到基板上的功能图形。光斑偏大,焊料容易铺开过多;光斑偏小或位置偏了,则可能只打到基板或只打到焊料边缘,固定不稳。
先放后焊:焊料片要先平整放到基板上,再点焊固定。放置位置不准,四个角对不上,后面再焊也难补。
所以这类工件一般先用样件确认能量、光斑和落点位置,再确定设备配置,不能直接套用通用参数。
本案例的焊接方式
放置焊料片:把 0.05mm 焊料片放到基板的对应位置上。
放大观察:在放大监视画面中查看基板图形、中缝和焊料位置,确认四个角的固定点。
四角固定:用激光在四个角把焊料片点焊固定在基板上。能量和光斑按这组样件试焊后确定。
焊后查看:在同一放大画面下查看四个角的固定情况和周围图形是否完好。
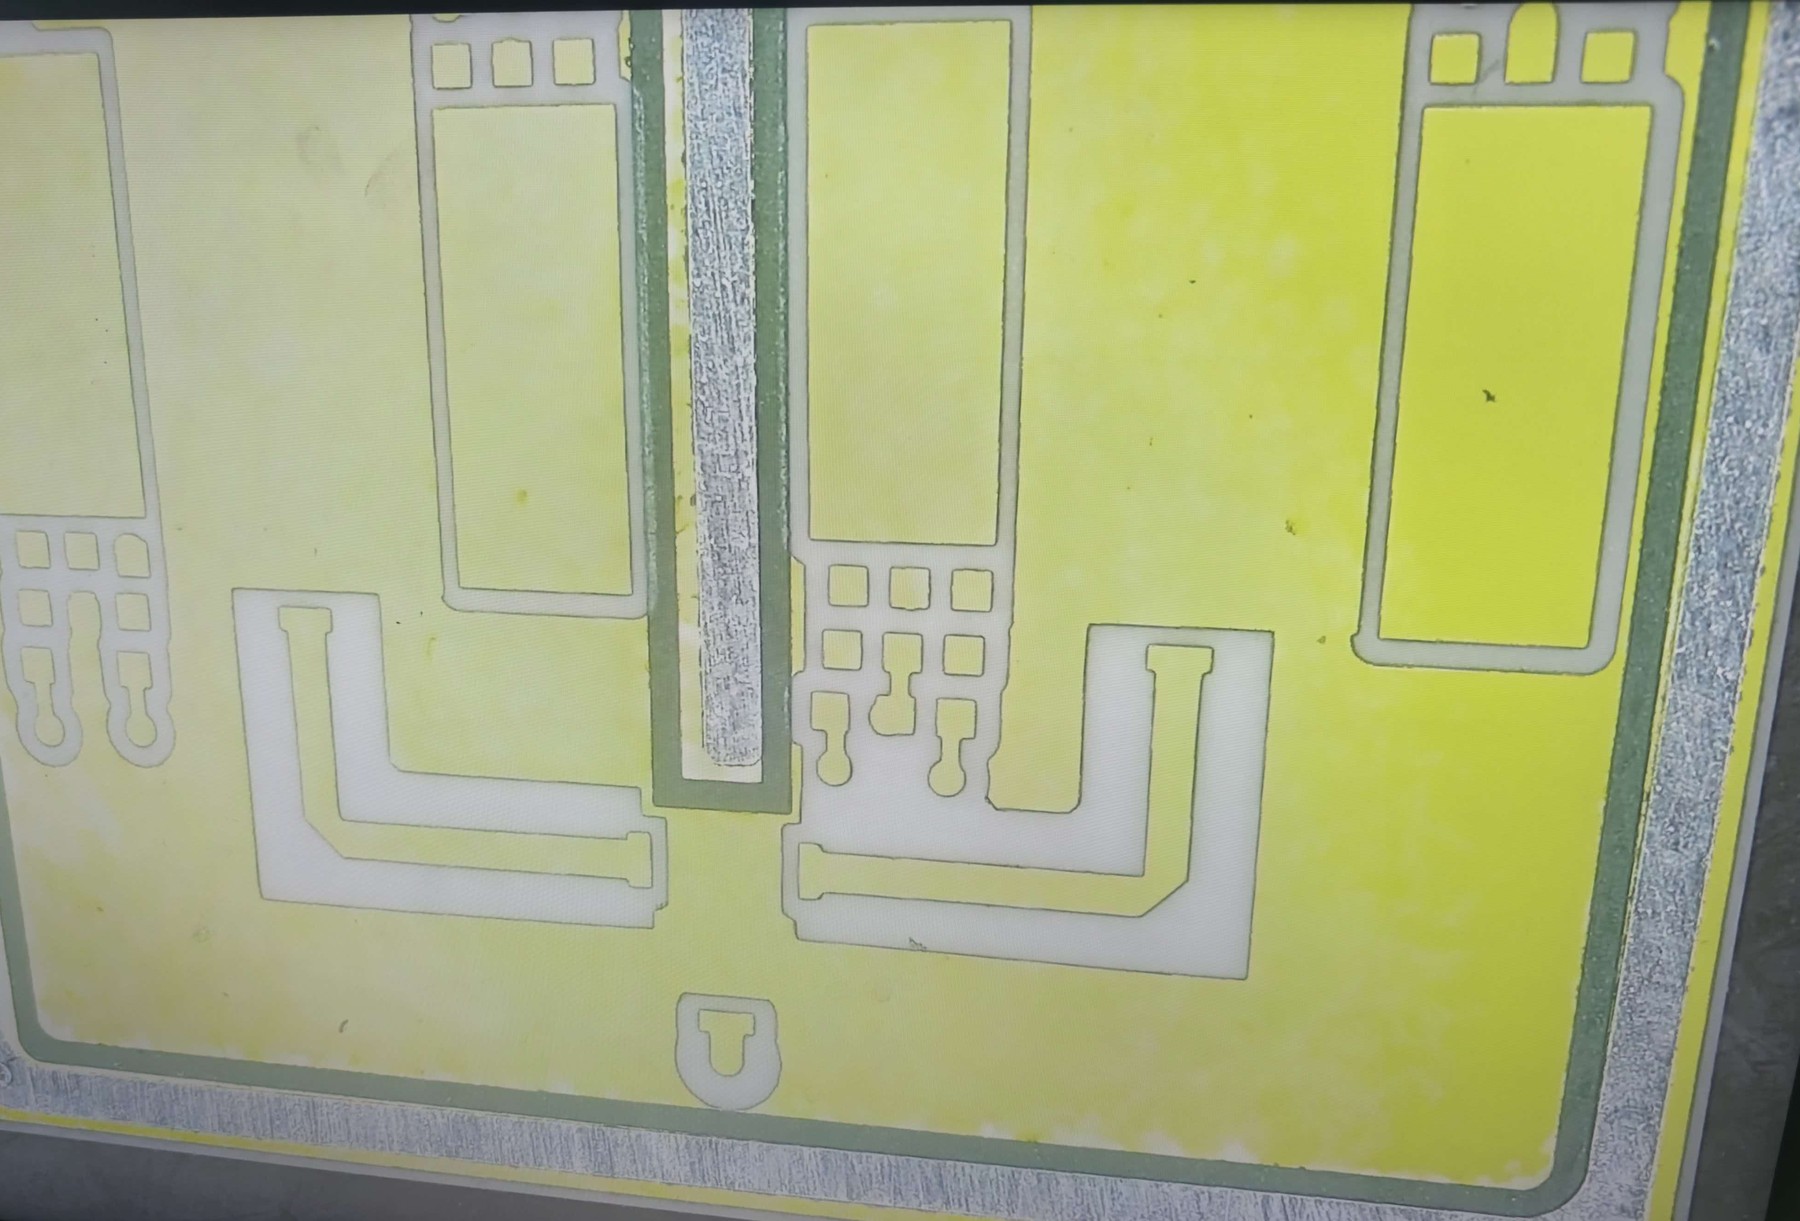
放大监视画面:基板图形与中缝位置。
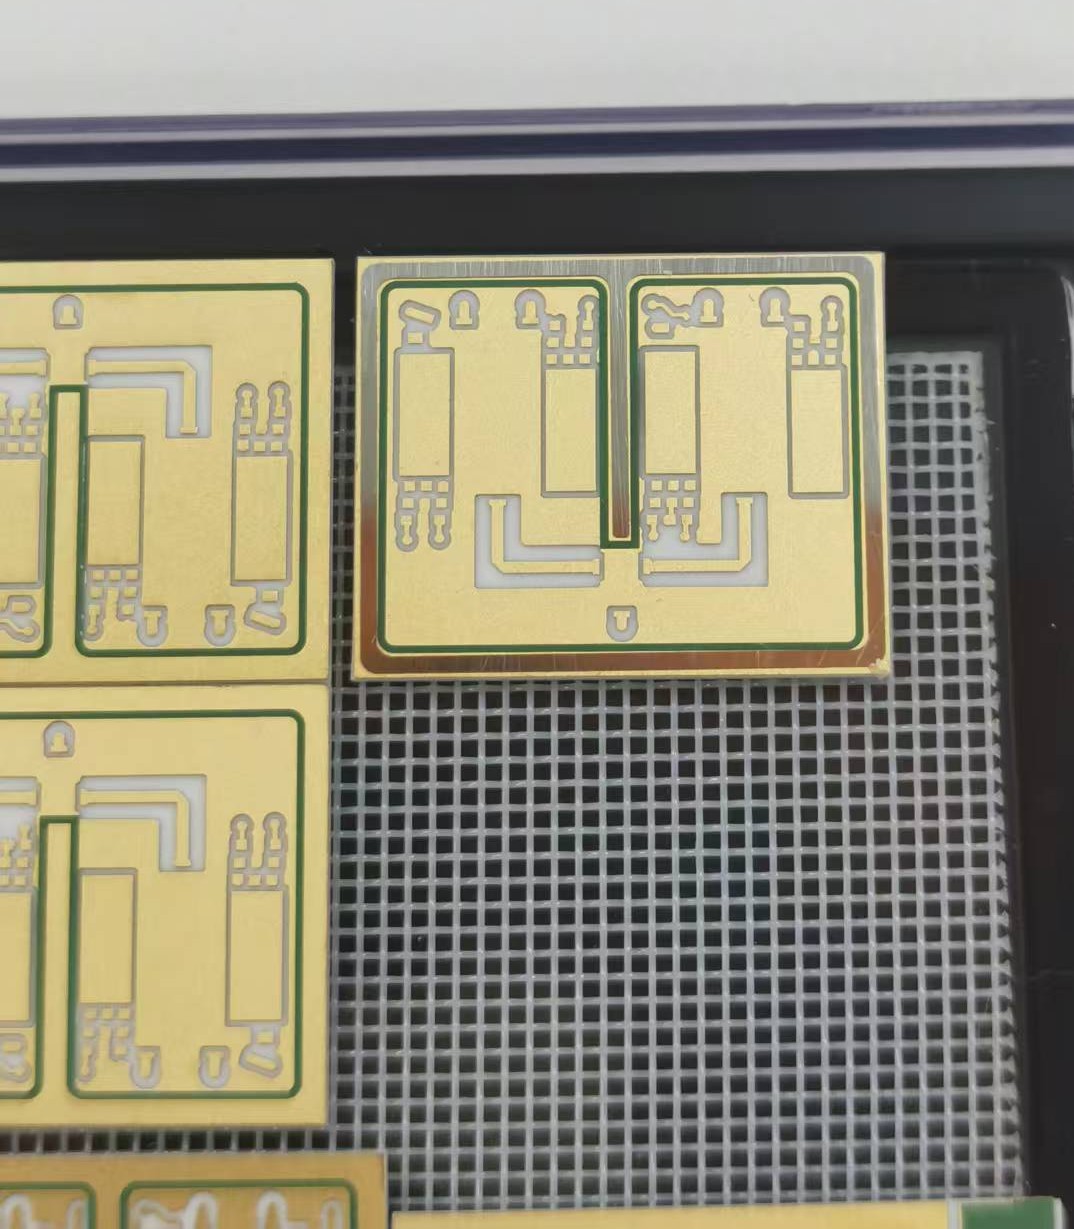
托盘中的多件基板。
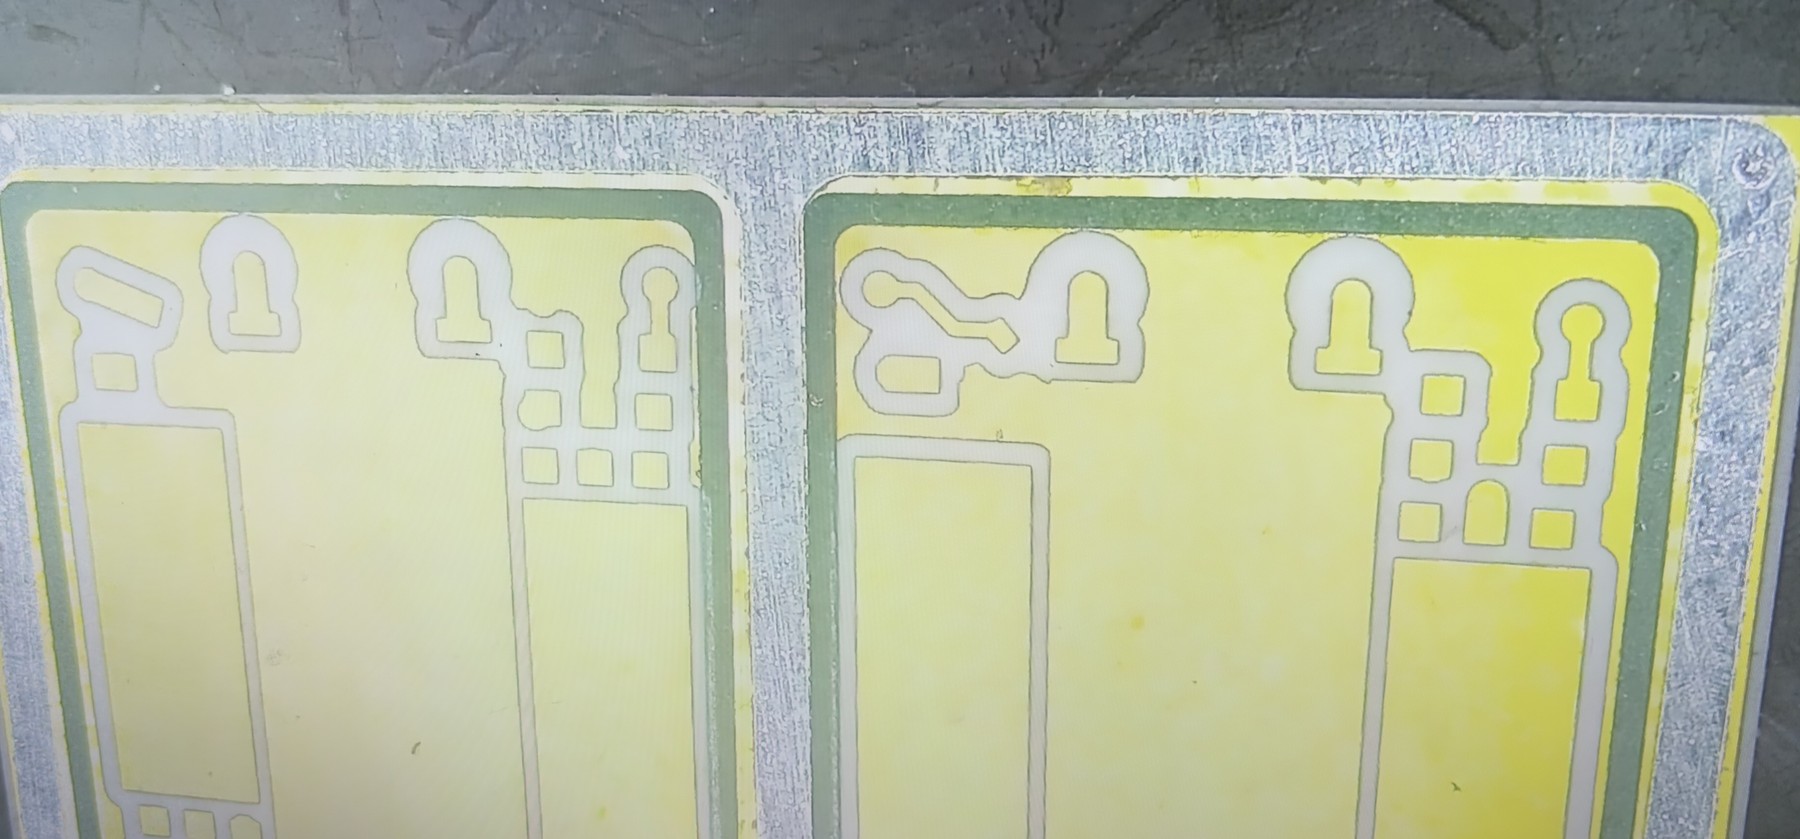
放大监视画面中的两件基板。
激光器类型、脉冲能量、脉宽和光斑大小等参数,需要按客户样件试焊后确定,本页不列出通用参数。
哪些工件可以参考这个案例
以下类型的工件,可以先寄样评估:
需要把很薄的预成型焊料片放到基板、管壳或封装件上,再定点固定的零件;
固定点在边角或狭窄位置,对光斑大小和落点位置要求高的精密件;
焊料或基板热容量小,能量窗口比较窄,需要先打样确认工艺的零件。
送样评估需要准备的资料
零件图纸或清晰照片,标出焊料片放置位置和四个固定点;
基板与焊料片的材料、厚度、外形尺寸及公差要求;
可供试焊的实际样件,建议基板和焊料片都多准备几件;
外观、固定强度、位置精度、是否允许焊料铺展等验收项目和测量方法;
预计产量,以及是否需要自动上下料。
收到样件后先安排试焊,再根据焊接效果沟通参数和设备配置。
常见问题
0.05mm 这么薄的焊料片,能用激光直接固定吗?
本案例就是把 0.05mm 焊料片放到基板上,再用激光在四个角固定。您的零件能否适用,要看基板和焊料的材料、图形尺寸和验收要求,建议寄样试焊确认。
为什么说能量和光斑都要控得很准?
焊料片只有 0.05mm 厚,四个角的固定点又小。能量偏高容易把焊料打飞或伤到周围图形,偏低则固定不牢;光斑也要和角上的可用空间匹配。具体数值要按样件试焊后确定。
四个角固定之后,还要不要再做回流或整体钎焊?
本案例写的是用激光把焊料片先固定在基板上。后续是否还要整体加热或钎焊,按产品工艺来,本页不把四角固定写成最终封装工序。
适合用什么设备?
一般从精密激光焊接机加视觉对位开始评估,激光器类型、脉冲能量、光斑和运动平台配置以样件试焊结果为准,可参考精密激光焊接机。
提交工件资料,沟通精密焊料片固定方案
建议同时提供图纸、基板与焊料材料及厚度、放置位置、样件及验收要求。也可以通过在线留言或查看精密激光焊接与切管代工。
联系我们
我们很乐意听取您的意见,并承诺不会发送垃圾邮件