
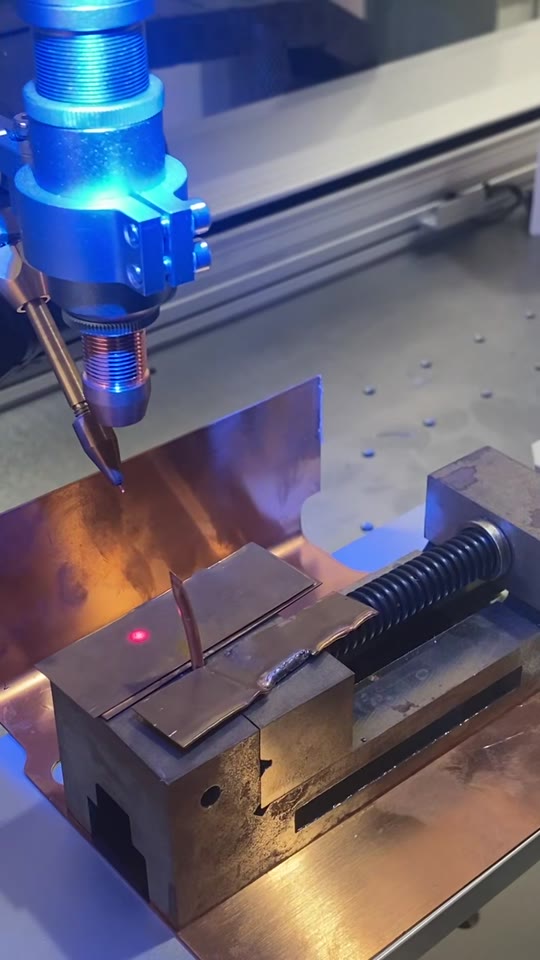
0.5mm不锈钢细管激光点焊,怎么避免烧穿和焊偏?
简短回答:0.5mm 左右的不锈钢细管做激光点焊,难点是管子热容量小、焊点位置要准:能量稍大就烧穿或变形,位置稍偏就焊到边上。常用做法是 CCD 放大对位、QCW 毫秒脉冲控制每个焊点的热量、夹具保证每根管子位置一致,再用金相切片和拉力测试定参数。具体参数没有通用值,要用你的管子打样确认。
先确认 0.5mm 指的是什么
- 如果 0.5mm 是外径:壁厚往往只有零点零几毫米,热量稍多就会烧穿或把管口焊塌,对位和能量都要按微小零件来做。
- 如果 0.5mm 是壁厚:在 QCW 点焊常用的 0.1–0.8mm 厚度范围内,重点是熔深和强度够不够。
- 还要说清楚焊的是什么:管和管对接、管插进另一个零件、管和端头或丝材连接。接头不同,焊法也不同。
细管点焊常见的 4 个问题
| 问题 | 常见原因 | 先查什么 |
|---|---|---|
| 烧穿、管口塌陷 | 单个焊点能量过大,热量集中在很薄的管壁上 | 脉宽、峰值功率、光斑大小 |
| 焊偏、只焊到一边 | 焊点小,零件位置有偏差,肉眼对不准 | 夹具定位、CCD 对位 |
| 焊不牢 | 熔深不够,或接头间隙偏大 | 装配间隙,切金相看熔深 |
| 变色、氧化 | 保护不足或热量偏大 | 保护气、单点能量 |
怎么焊
- 先对准:在 CCD 放大画面上对准焊点再出光。焊点越小,越要靠放大画面,不能靠肉眼。
- 控热量:QCW 准连续激光以毫秒级脉冲工作,贝频 BP-W-P150 平均功率 150W、峰值 1500W,能量集中打进焊点,周围受热少。按管壁厚度调脉宽和峰值,必要时把一个大焊点拆成几个小焊点。
- 稳装夹:细管容易被夹变形,夹具要保证每根管子的位置和间隙一致;需要焊一圈的,用旋转夹具转位焊多点。
- 定参数:首件切金相看熔深和熔宽,做拉力测试看强度,确定参数范围后再批量。
怎么验收
- 外观:显微镜下看焊点位置、大小,有没有烧穿和变色。
- 强度:拉力测试,按图纸或技术协议里的拉力值判定。
- 熔深:金相切片抽检;接头适合的话,还可以在焊接时用 OCT 记录熔深曲线,再和金相对比。
验收标准建议写进技术协议:焊点位置和数量、拉力值、熔深范围、外观要求、抽检比例。
打样请准备
- 图纸或照片,标出焊点位置和数量
- 管材牌号(如 304、316L)、外径、壁厚,以及配合零件的材料和尺寸
- 拉力、熔深、外观要求
- 样件数量和每月用量
贝频可以用 QCW 点焊机和带 CCD 对位的精密激光焊接机给你的细管打样:打样免费,收到样件后一般 2–3 天出结果,简单的最快 1 天;金相切片和拉力测试我们自己做,批量 1000 件起。精密焊接代工|QCW 脉冲激光点焊机|精密激光焊接机
留言咨询