
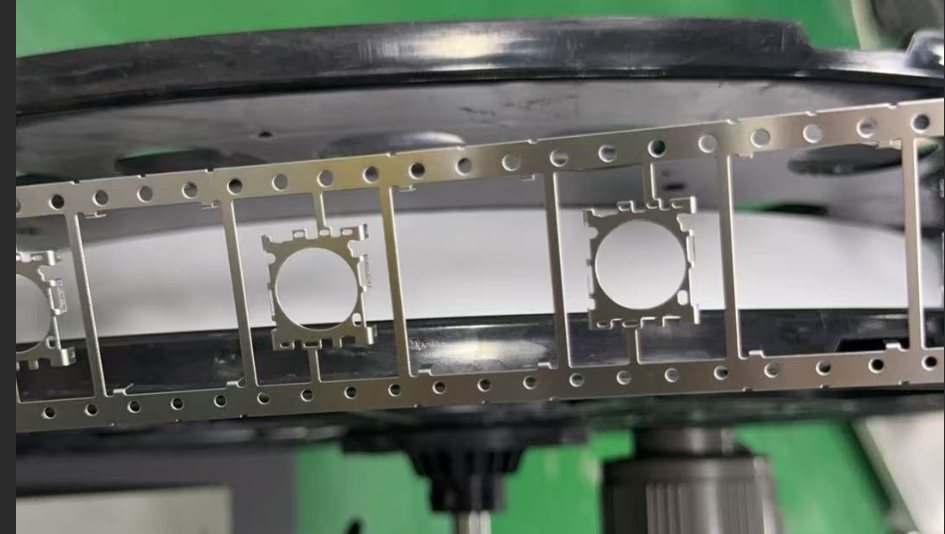
不锈钢端子激光叠焊案例:0.3mm SUS304分体拼焊,拉力≥100N、平面度≤0.05mm
激光焊接机贝频激光料带端子分体叠焊案例:两片0.30mm SUS304 1/2H不锈钢叠焊成端子总成,振镜激光焊接配压平盖板和销钉定位工装,项目要求拉拔力≥100N、平面度≤0.05mm、局部翘曲≤0.03mm、尺寸±0.02mm。可寄样免费打样。...
方案详情:
不锈钢端子激光叠焊案例:0.3mm SUS304分体拼焊,拉力≥100N、平面度≤0.05mm
案例概要:2025 年为一家精密端子客户做的料带端子分体叠焊方案。两片 0.30mm 厚的 SUS304 1/2H 半硬不锈钢,在料带上叠焊成一个端子总成;用振镜激光焊接,配压平盖板和销钉定位工装。项目要求单点或单段焊缝拉拔力 ≥100N(母材先断),整体平面度 ≤0.05mm,局部翘曲 ≤0.03mm,焊后尺寸仍要满足 ±0.02mm、角度 ±1°。
工件和焊接要求
| 材料 | SUS304 不锈钢,1/2H 半硬态 |
|---|---|
| 厚度 / 料带宽度 | 0.30±0.01mm / 46.0±0.1mm |
| 焊接方式 | 叠焊:左右两个分体叠焊成一个端子总成 |
| 拉力要求 | 单点或单段焊缝拉拔 ≥100N;母材断裂优先,不允许焊缝脱开、撕裂;拉拔速度 10mm/min,垂直于焊缝方向 |
| 外观要求 | 焊缝连续均匀,无明显断弧、气孔、炸点、大飞溅;不允许严重发黑、烧蚀和熔穿凹坑;外观面无飞溅附着、油污、粉尘和焊渣;焊缝周边毛刺仍 ≤0.02mm;允许极轻微熔痕,但不能凸出装配面 |
| 变形要求 | 整体平面度 ≤0.05mm(检具判定);焊接区周边翘曲 ≤0.03mm;焊后尺寸公差 ±0.02mm、角度 ±1° |
| 料带要求 | 客户指定卷料走向,料带扇形 ≤25mm/1000mm |
以上为项目技术要求,判定以双方确认的图纸、检具和测试方法为准。
为什么要先分切、再拼焊
- 料带和模具排不下:整个端子尺寸超出单条料带一次能冲出的排布范围,一套连续模冲不出完整成品,所以拆成左右两个分体分别裁切,再焊成一个总成。
- 适配现有卷料和送料方向:客户指定了卷料走向和扇形控制,左右分开裁切可以用现有卷料规格,不用买宽料、开宽幅大模具。
- 保证装配强度和尺寸基准:焊成刚性整体后,后续组装扣合不会错位、分离,图纸上的重点尺寸和角度基准更稳定。
- 降低折弯难度:SUS304 1/2H 回弹大,分体加工能降低单工序折弯成型的难度,减少回弹叠加。
焊接方案:振镜激光焊接 + 压平定位工装
- 振镜扫描焊接:扫描速度快、能量集中,热影响区小,0.3mm 薄板更容易控制变形;振镜定位精度高,焊缝位置稳定。
- 压平盖板 + 销钉定位:料带用销钉定位,焊接全程用盖板压紧限位,抑制热翘曲,焊后重点尺寸一致性好。
- 不用耗材:不需要焊丝、锡膏、助焊剂,焊后不用清洗。
- 模具更省:分体裁切模比一体大型连续模小,模具费用低、开发周期短,改模也灵活。
零件、工装和设备
SUS304 端子料带,厚 0.30mm。
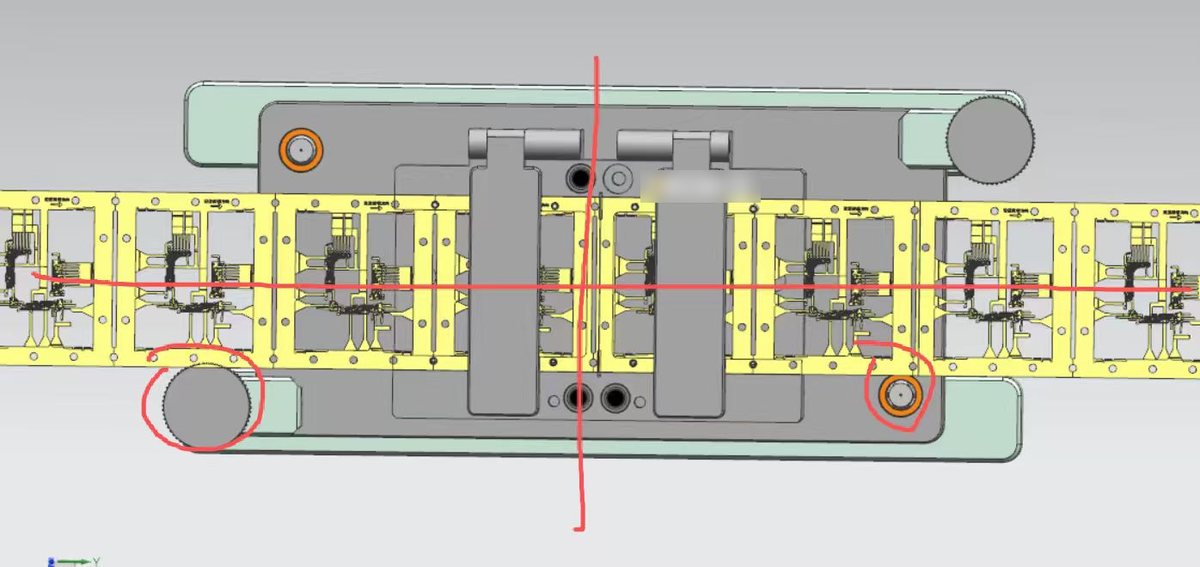
治具设计:料带销钉定位与压板,红线为定位基准标注。
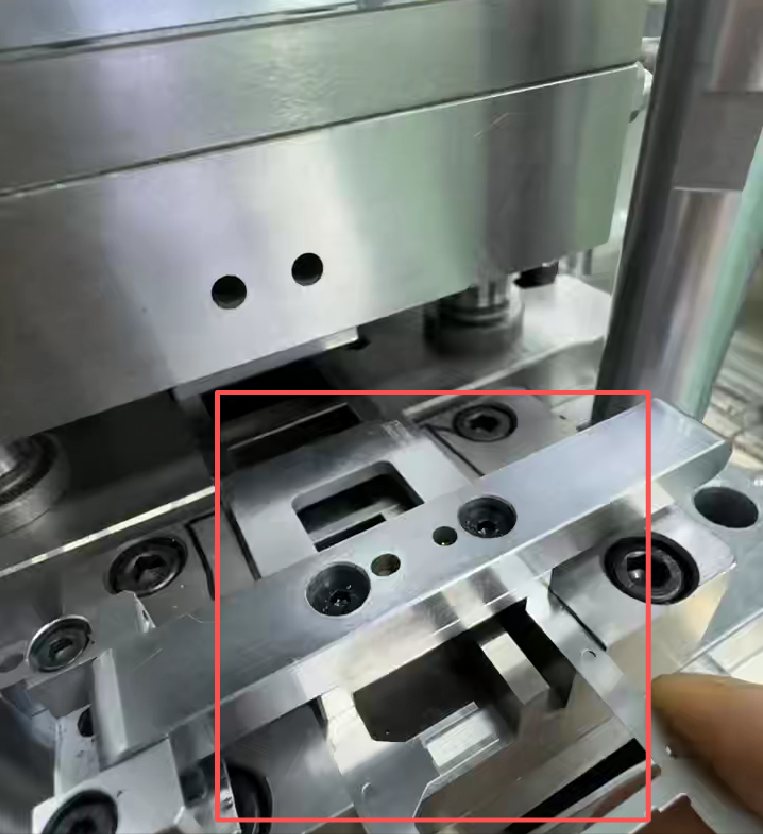
治具上料区,红框处为压平盖板。
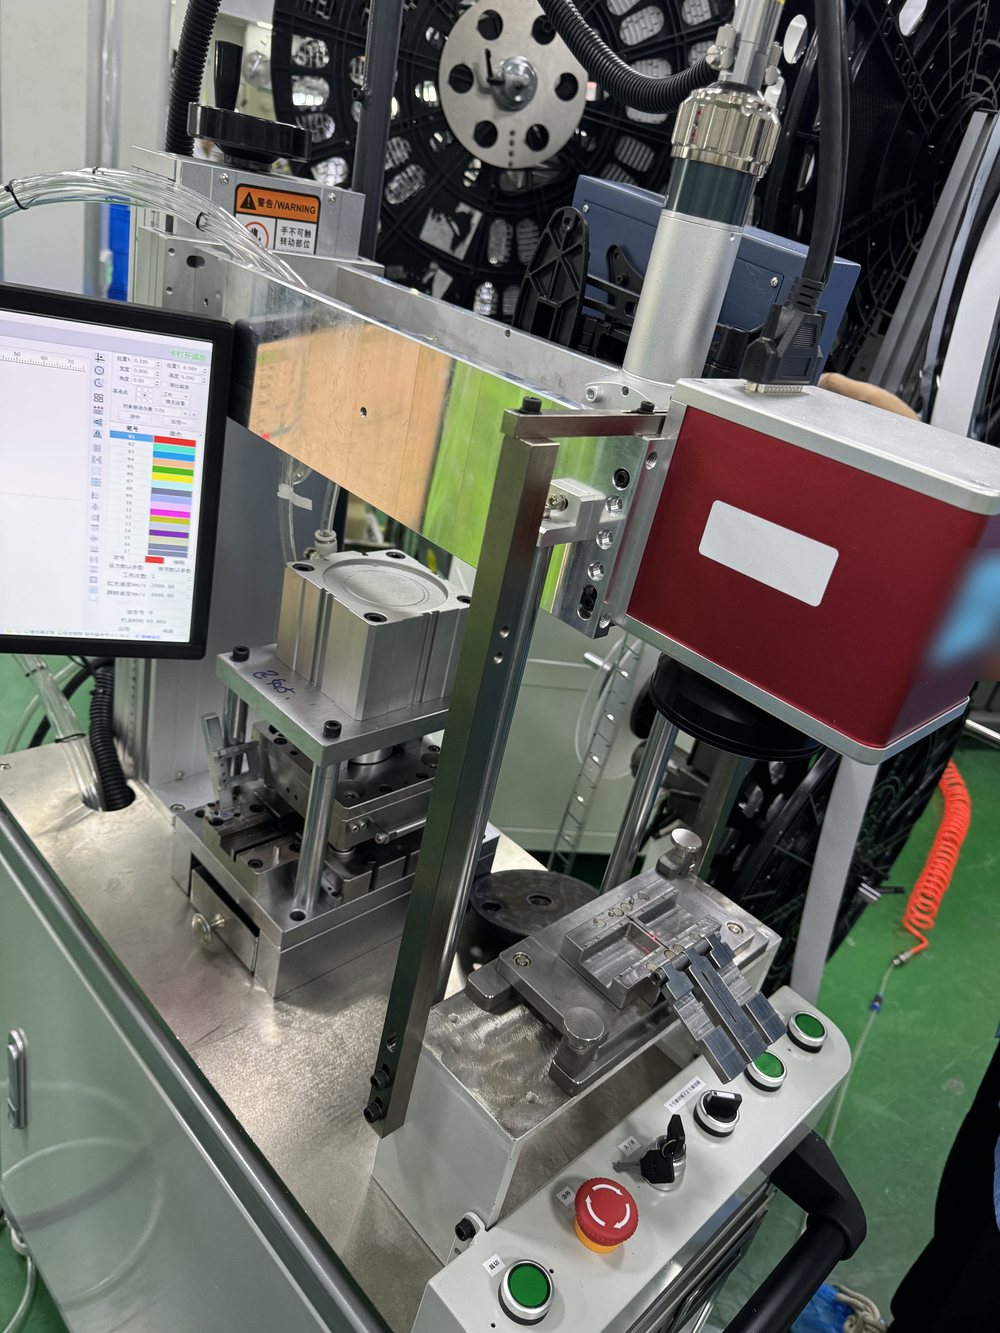
焊接工位:振镜焊接头、气缸压紧和料带治具。
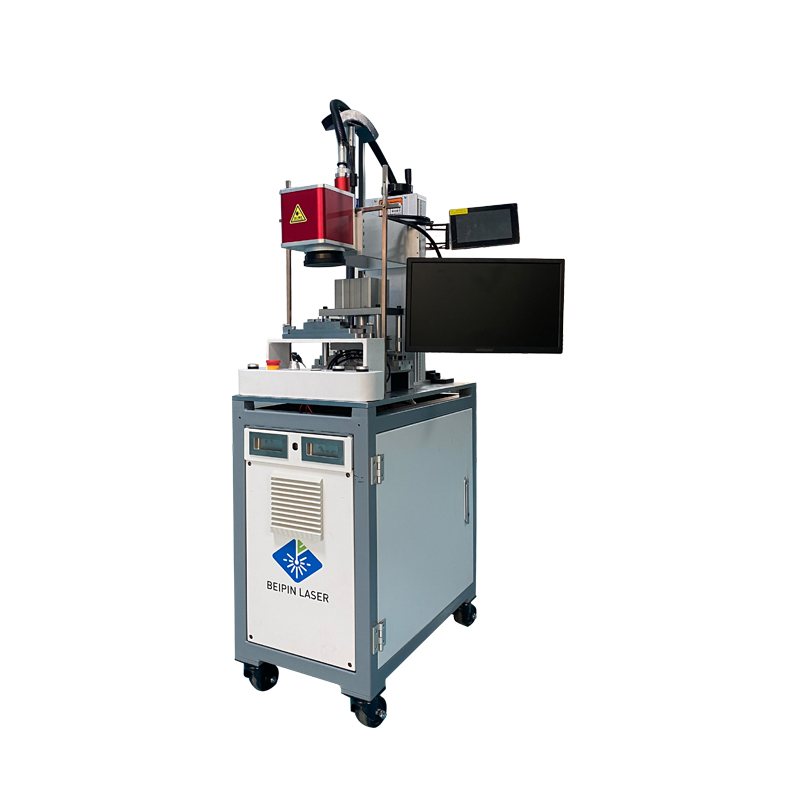
本项目的振镜激光焊接设备。
哪些零件可以参考这个方案
薄板不锈钢、铜合金的料带端子、连接器端子、屏蔽件和弹片,需要分体拼焊,又对平面度、尺寸和焊接拉力有要求的,都可以参考。材料、厚度和接头不同,参数和工装要按样件打样确认。
常见问题
0.3mm 不锈钢叠焊,怎么控制变形?
靠三件事:振镜焊接热量集中、热影响区小;焊接全程用压平盖板压紧、销钉定位;焊后用检具测平面度和局部翘曲。本项目要求整体平面度 ≤0.05mm、局部翘曲 ≤0.03mm。
焊接强度怎么判定?
做拉拔测试:拉拔速度 10mm/min,垂直于焊缝方向拉,单点或单段 ≥100N,而且要母材先断、焊缝不能脱开。贝频打样时可以自己做拉力测试和金相切片。
为什么不直接用一套连续模冲出整件?
整件尺寸超出单条料带一次能排布的范围。拆成两个分体再焊,模具更小、成本更低、开发更快,也能用现有卷料。
有类似的端子、连接器或薄板叠焊零件,可以寄样免费打样:收到样件后一般 2–3 天出结果,可附拉力和金相数据。也可以直接交给我们代工,批量 1000 件起。提交图纸|精密焊接代工|精密激光焊接机|电话 181 0069 2808
联系我们
我们很乐意听取您的意见,并承诺不会发送垃圾邮件