细管激光切割精度能做到多少?先分清重复定位精度和加工精度
选购精密切管机时,规格书上常见“重复定位精度±5μm”“标称最小加工精度0.01mm”等指标,它们说的不是同一件事。本文解释这几个指标的区别,以及图纸上怎么写公差才能顺利验收。
查看更多
薄壁不锈钢管激光切割,毛刺和挂渣怎么控制?
0.2–14mm细管和薄壁不锈钢管激光切割时,挂渣和毛刺主要来自光斑偏大、热输入过多和熔渣排不出去。本文说明成因、可调的工艺因素,以及寄样打样时需要提供哪些信息。
查看更多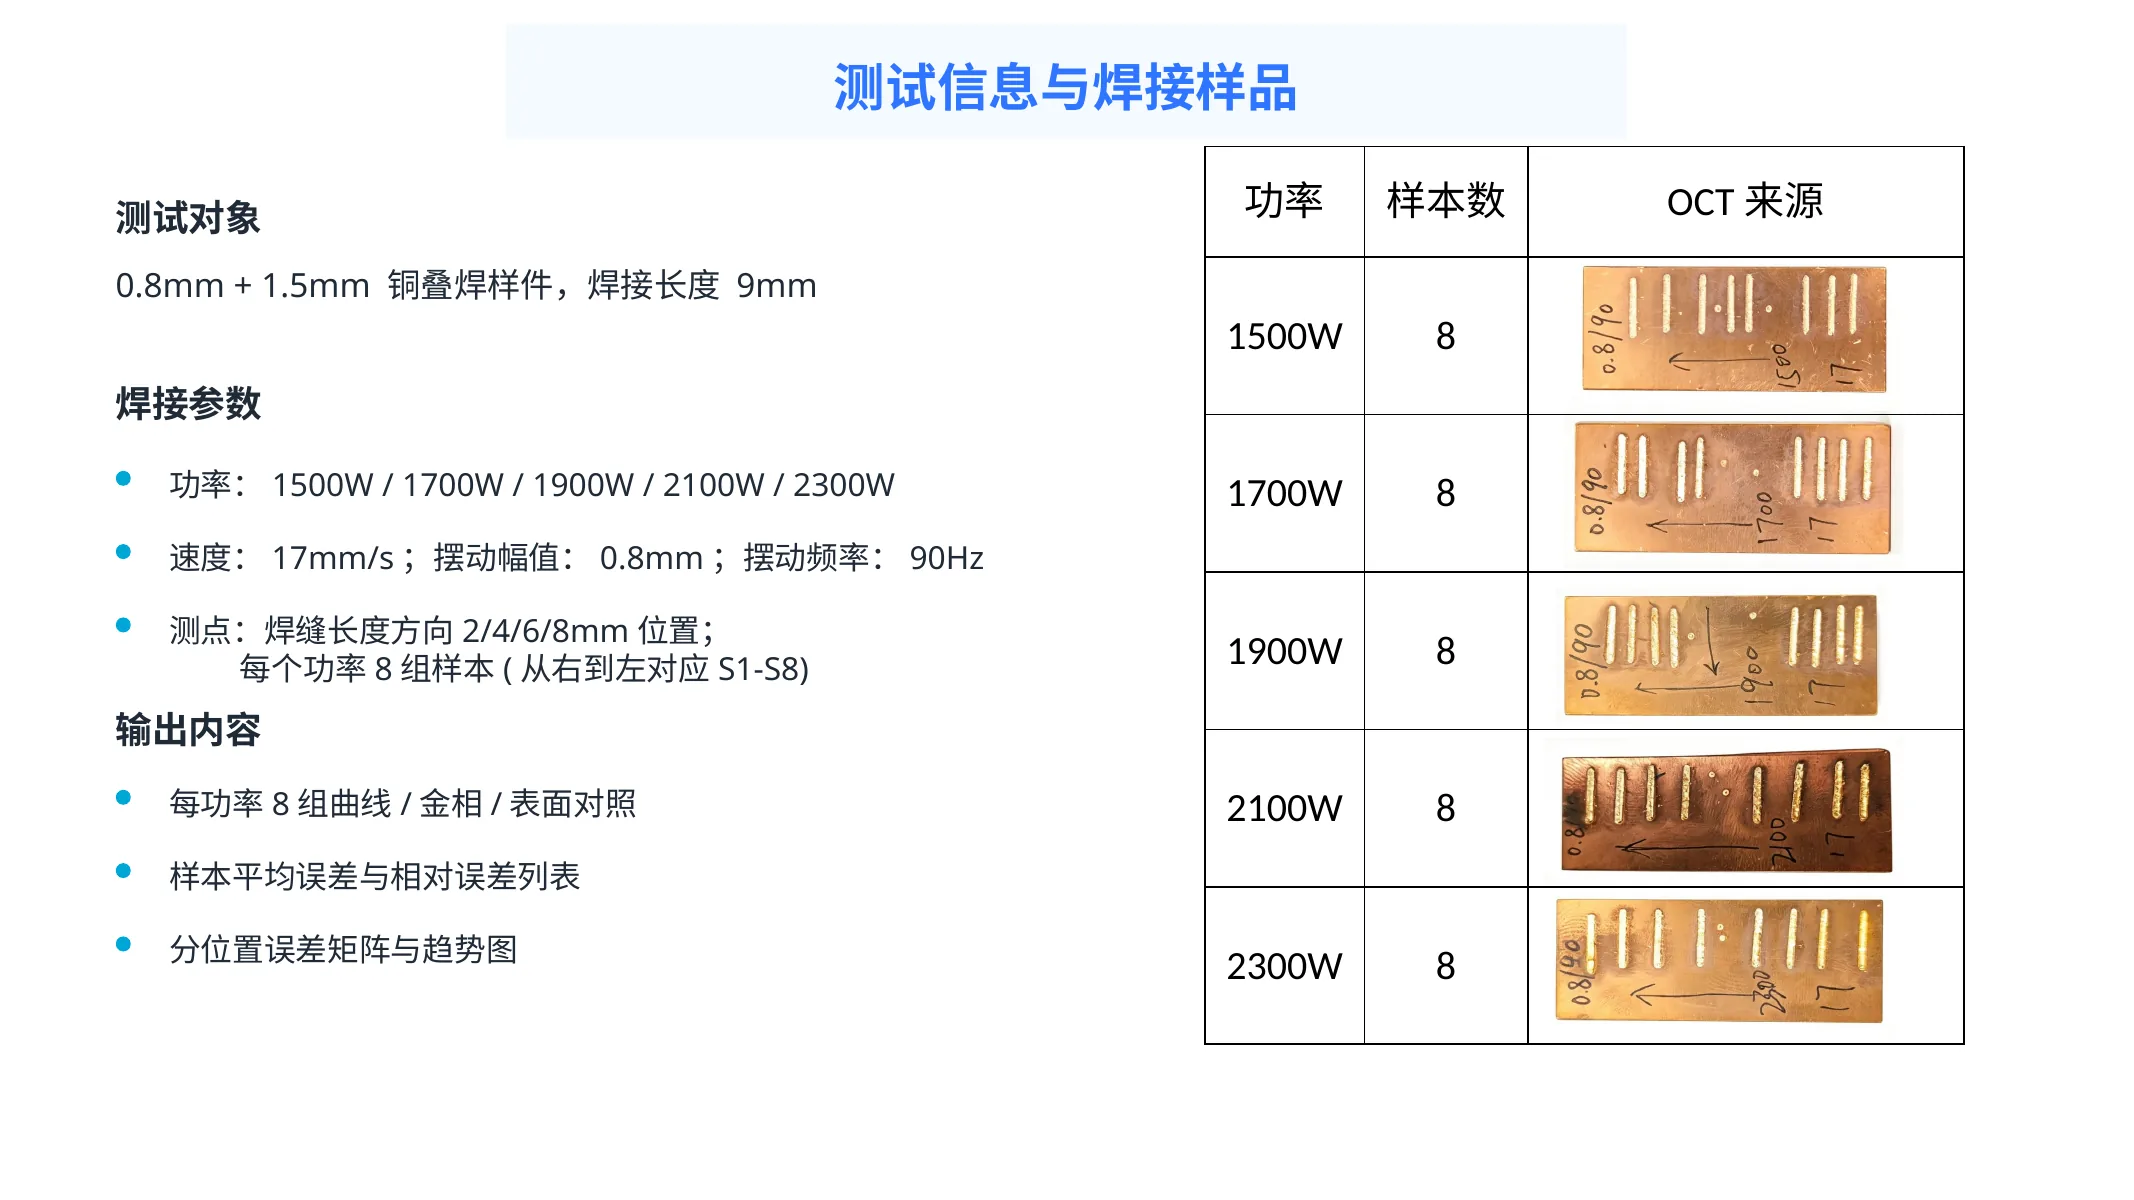
0.8+1.5mm铜叠焊OCT与金相熔深对比测试-贝频激光
公开铜叠焊OCT验证条件、测点方法、误差公式及1500–2300W结果。OCT平均熔深1.055–1.738mm,金相1.034–1.687mm,各功率组MAPE 2.07%–5.09%。
查看更多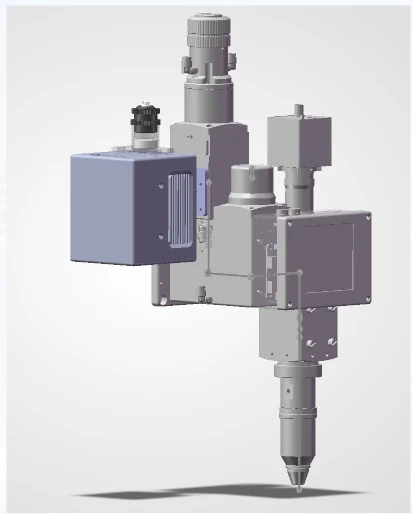
OCT焊接熔深监测系统怎么选?7项选型参数与打样流程
OCT焊接熔深监测系统怎么选?按材料/镀层、接头与目标熔深、焊接头与光路、速度与采样、有效信号、PLC/MES接口、金相标定与验收梳理7项选型要点。
查看更多